现场安装时,柜门能对上,柜体连接孔却差了几毫米;背板拉槽看似只偏了一点,装配后却出现缝隙。这类问题常被归因于设备精度,但加工设备接收到的板材厚度与实际厚度不一致时,设备本身再稳定,也可能按照错误基准执行。
柜体连接孔、工艺打孔和拉槽,都依赖板材的定位面、厚度参数以及加工坐标。只要其中一项与实物不符,孔位或槽位就可能出现偏移,误差还会在后续装配中被放大。
三类加工内容为什么要分开
柜体连接孔主要服务于板件之间的固定和装配,位置通常需要与另一块板的孔位相互对应。工艺打孔可能涉及层板、铰链、功能五金等安装需求,孔径、深度和分布方式与连接孔不同。拉槽则是在板材上加工连续的槽位,常用于嵌入背板或配合特定结构。
把这些内容集中在同一道工序中处理,生产节拍可能更紧凑,但不同加工任务共用同一套核对环节时,异常尺寸容易被带入后续流程。拆成两道独立工序,核心作用是增加一次重新确认和纠偏的机会。
第一道工序可以完成一类加工内容,第二道工序再根据实际板件和对应图纸处理另一类内容。两道工序之间需要重新核对板件身份、方向、尺寸和加工基准,避免前一道工序的偏差直接传递到下一道。
上机前为什么要重新测板厚
板材标称厚度通常是一个规格值,例如某种板材按固定厚度采购和下单。但在实际生产中,板件可能受到基材批次、饰面、封边和加工状态的影响,实际厚度与标称值出现差异,局部也可能存在异常。
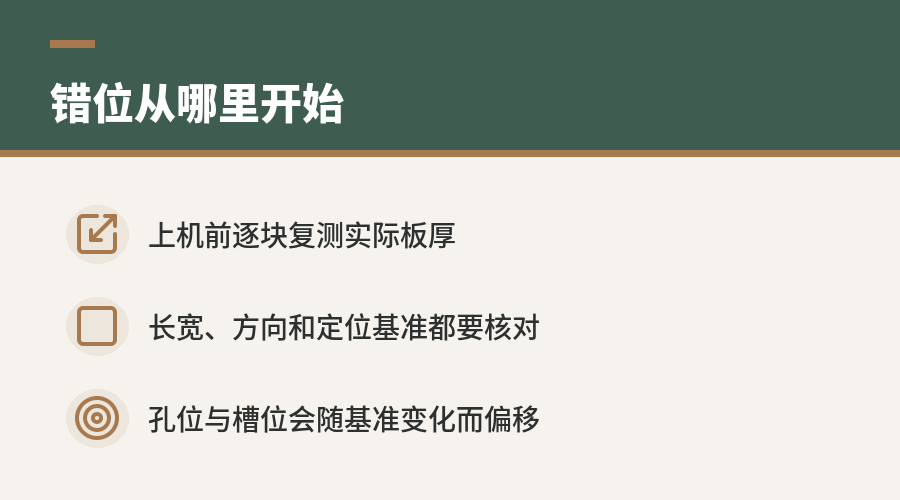
上机前,操作人员需要逐块复测板材的实际厚度,并将结果与加工数据、图纸要求进行核对。复测重点包括:
- 板材实际厚度是否与下单规格一致;
- 长、宽尺寸是否满足加工要求;
- 封边或饰面是否改变了定位基准;
- 板件正反面、左右方向是否与程序设定一致;
- 是否存在混板、错板或局部尺寸异常。
这一步发现异常后,可以在上机前重新调整加工参数、修正定位方式,或将板件暂时拦截处理。人工复测的价值,在于把问题挡在设备加工之前。
厚度误差怎样影响孔位和槽位
加工程序往往需要明确板材厚度以及基准面。板件厚度发生变化后,设备对边缘、中心线或另一基准面的判断可能随之改变,孔位和槽位就可能偏离设计位置。
以拉槽为例,槽位距离板边的尺寸如果依赖某个固定定位面,板厚或封边状态变化后,实际定位边发生改变,槽的位置就可能产生偏差。对于连接孔,如果两块相互配合的板件分别采用了不同的实际尺寸或基准,孔距即使各自符合程序,也可能在装配时无法准确对应。
误差不一定来自单一环节。板件方向放反、封边尺寸异常、测量数据未更新,都会让正确的程序产生错误结果。因此,复测不只是测一个厚度数值,还要把板件身份和加工基准一起确认。
两道工序如何减少错位风险
实际生产中,可以将关键环节设置为相互独立的检查链:
| 环节 | 主要确认内容 | 发现异常后的处理 |
|---|---|---|
| 第一类加工前 | 板件编号、方向、长宽厚度、定位基准 | 修正数据或暂停加工 |
| 第一类加工后 | 孔位、槽位与图纸的对应关系 | 复核后再进入下一工序 |
| 第二类加工前 | 板件实际状态、前道加工结果、剩余尺寸 | 调整参数或拦截异常板件 |
| 第二类加工后 | 孔距、槽位、孔径和装配关系 | 进入抽检或装配验证 |
这种安排增加了人工核对和工序衔接的工作量,也可能让单块板材的加工时间变长。它换来的好处是,尺寸异常不会轻易连续传递,问题能够在板材尚未完成全部加工前被识别。
对于批量柜体,单块板的轻微偏差可能在现场集中表现为门板不齐、背板难以嵌入、层板安装困难或连接件无法对孔。工序拆分与上机前复测,能降低这类问题从单板扩展到整柜的概率,但最终仍需要结合设备校准、刀具状态、程序管理和成品检验共同控制。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。