一块柜门现场装不上,可能只差几毫米,却会牵动拆门、改孔、补边,甚至连相邻柜体都要调整。消费者看到的是“安装没对好”,工厂看到的却可能是封边厚度、孔位偏移、柜体不垂直等多个误差叠加。全屋定制交付中的许多争议,往往不是材料单一不合格,而是生产与安装之间缺少可核对的工艺控制。
生产端先把“尺寸正确”变成“工艺可执行”
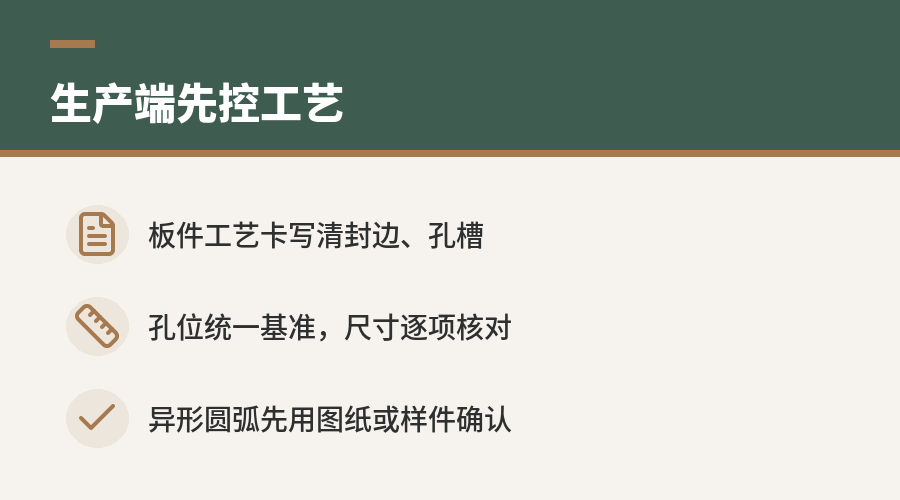
生产图纸上的长、宽、厚,只能说明板件的基本尺寸。真正进入加工后,还要明确封边方式、开槽位置、孔位基准、圆弧半径、异形轮廓和五金型号,否则同一块板在不同工位可能出现不同理解。
生产前可以建立板件工艺卡,至少包含以下信息:
| 项目 | 应明确的内容 | 可能造成的后果 |
|---|---|---|
| 封边 | 哪几条边封边、封边带厚度、颜色和方向 | 影响板件实际尺寸、门缝和拼接 |
| 异形封边 | 封边路径、转角处理、可加工半径 | 出现翘边、断边、接缝明显 |
| 圆弧 | 圆心、半径、正反面及加工方向 | 圆弧不顺、左右件不对称 |
| 打孔 | 孔径、孔距、孔深、基准边 | 铰链、层板托、连接件无法安装 |
| 开槽 | 槽宽、槽深、位置和贯通关系 | 背板、灯带或连接结构装配不符 |
| 拉米诺 | 槽位、数量、方向及配合板件 | 板件错位,拼装后出现高低差 |
其中,封边不是外观工序,而是尺寸和耐久性工序。直线封边要关注胶线、压贴、修边和倒角;异形封边则要检查曲线处是否有拉裂、缺口、起翘。封边带过厚或修边不充分,可能让门板之间的实际间隙变小,导致开合摩擦。
异形、圆弧和开槽要按“样件”确认
异形板件不能只靠口头描述。“做个圆角”“这里收一下”缺少半径、方向和边界,容易在拆单、编程和加工环节产生不同解释。对于圆弧、斜角、不规则轮廓,较稳妥的做法是用带尺寸的图纸或样件确认,标出基准边和安装方向。
开槽和拉米诺加工还涉及板件之间的配合。槽位偏移,单块板看起来可能没有明显问题,但两块板拼接后会出现错台;槽深不合适,则可能造成连接件松动或板材局部强度下降。加工后应抽检槽宽、槽深和距基准边尺寸,并将配合板件进行试拼,而不是只检查机器是否完成动作。
打孔也需要统一基准。铰链孔、层板孔和连接件孔应明确从哪条边、哪个面开始计算,不能只写“左侧打孔”或“按常规加工”。同一订单中,如果柜门开向发生变化,孔位和五金方向也要同步复核,避免现场出现“孔打了但五金装不上”的情况。
生产检验要从单件检查转向装配检查
板件检验可以分为三个层次:先看外观,再核对关键尺寸,最后进行模拟装配。外观检查关注封边是否连续、表面是否磕碰、圆弧是否顺滑;尺寸检查关注长度、宽度、厚度以及孔槽位置;模拟装配则验证板件能否与五金、背板和相邻部件配合。
对于容易返工的部件,应在出厂前单独标记,例如异形门板、转角柜侧板、带灯槽板件和特殊五金门板。包装时还要保留板件编号、安装方向和对应柜体信息,防止现场拆包后无法判断。生产端的核心,不是把每块板“做出来”,而是确认它能按图纸装成目标结构。
安装端先控制柜体,再处理外观收口
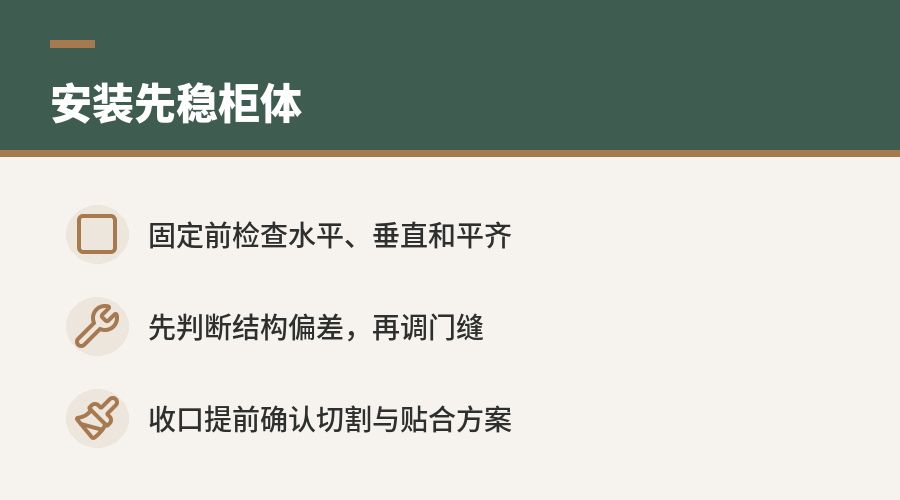
现场安装时,柜体垂直和水平是后续工作的基础。柜体如果倾斜,门板缝隙会随高度变化,抽屉可能出现自滑、卡滞,台面或见光板的收口也会变得不均匀。安装人员应使用水平仪、靠尺等工具,对柜体的水平、垂直、相邻柜体平齐情况进行检查,并在固定前完成调整。
柜体固定后,再处理门板和抽屉的间隙。门缝不能只看某一个位置,应观察同一组门板上下、左右以及相邻门板之间是否连续;门板变形、铰链底座位置、柜体不方正,都可能影响缝隙。调整铰链时,应先判断问题来自门板、柜体还是安装基准,避免单纯拧铰链掩盖结构偏差。
收口决定现场完成度,也决定后续风险
收口包括墙边、顶线、侧板、踢脚板、台面和不同材质交接处。墙体不直、地面不平和实际尺寸偏差都可能让标准板件无法直接贴合,因此收口方案应在安装前确认:是现场切割、加收口板,还是预留调整空间。
收口板切割后,应检查与墙面的贴合、与门板的平齐关系以及边缘处理。过度依赖现场打胶,可能暂时遮住缝隙,却无法解决板件错位或柜体倾斜;切割过多也可能破坏板件边缘和封边。对于可见面,收口尺寸、颜色和封边方式应与订单及现场确认记录一致。
五金验收要看“运行状态”
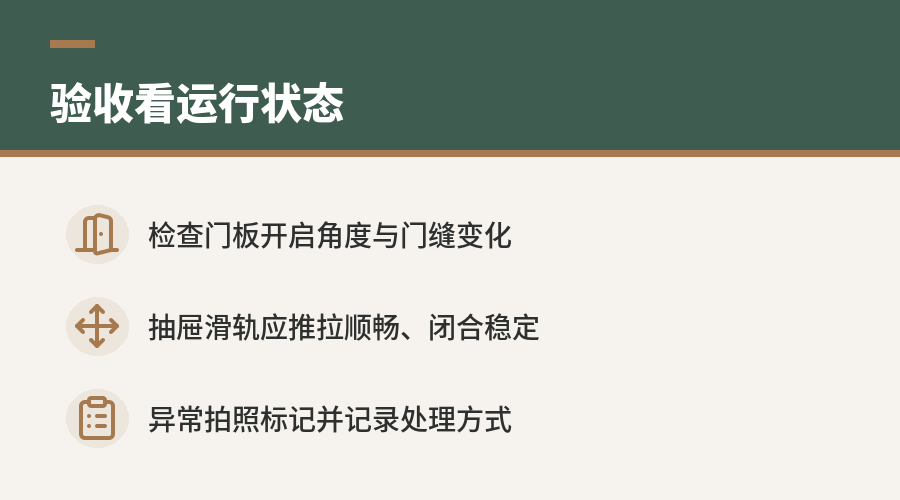
五金安装完成后,验收重点不是“有没有装上”,而是能否顺畅、稳定地运行。铰链门应检查开启角度、回弹和门缝变化;抽屉应检查推拉阻力、左右间隙、闭合状态和承重后的稳定性;上翻门、移门等结构还要确认运行轨迹中没有干涉。
可按以下顺序进行现场复核:
- 检查柜体水平、垂直和相邻面平齐;
- 检查门板、抽屉与柜体之间的缝隙;
- 检查收口、见光面和踢脚板;
- 逐个操作铰链、滑轨、拉篮及其他五金;
- 对异常部位拍照、标记,并记录责任环节和处理方式。
现场发现问题后,应区分“可调问题”和“需返工问题”。门缝轻微不均、铰链位置偏差,通常可以通过调节解决;板件尺寸错误、孔槽位置错误、封边严重缺陷,则不应靠现场硬掰、扩大孔位或过量打胶处理。把问题留在对应工序解决,通常比把生产缺陷转移到安装现场更可控。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。