有人看到柜体背后的T形圆弧,会自然联想到“一体成型模具”。这个判断并不奇怪,因为免漆类板件要做出连续圆弧饰面,过去常受模具尺寸和饰面颜色限制。三胺纸加无纺布,或PVC类饰面配合成型工艺,确实能做出一体效果,但它不是唯一结构路径。
关键反常识:圆弧可以先拼再铣
免漆类T形圆弧柜体的核心难点,在于既要有圆弧外观,又要保证柜体连接位置有足够厚度和稳定性。常见理解是先有固定模具,再压出固定规格的圆弧件。另一种做法是先把结构拼出来,再对前口进行加工。
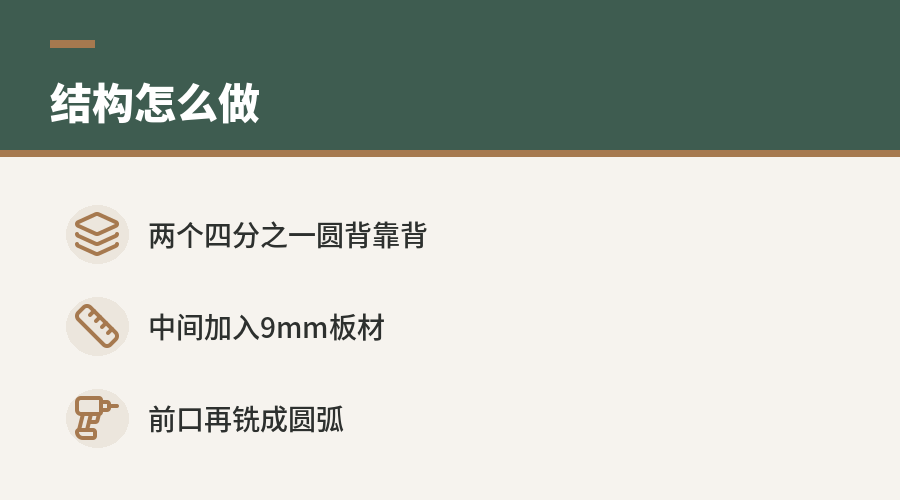
具体结构可由两个四分之一圆弧白坯背靠背拼接形成。两个圆弧件之间加入一块9mm板材,形成中间支撑和厚度补偿。随后对前口铣削,使外露位置呈现连续圆弧。
45mm厚度是怎么来的
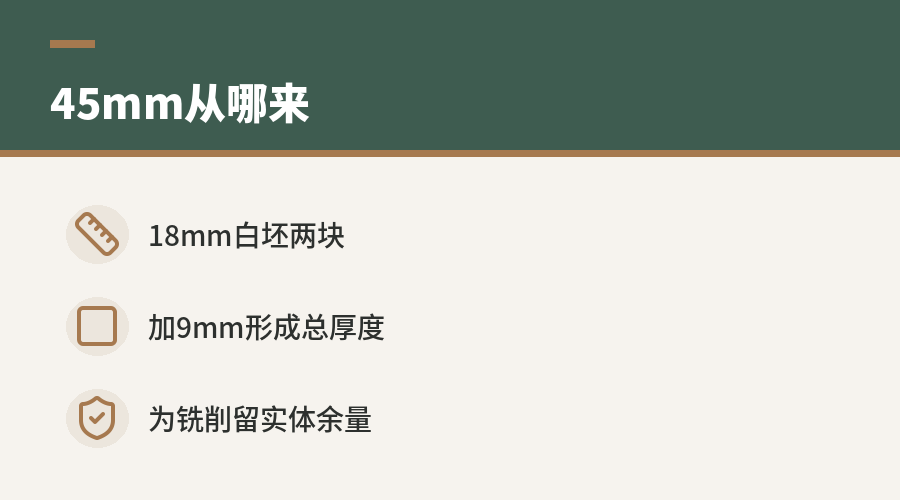
这个结构的尺寸逻辑很直接:两个18mm白坯,加上一块9mm板材。18mm加18mm得到36mm,再加9mm,最终形成45mm总厚度。这个厚度不是随意堆叠,而是为了让T形位置具备足够的实体基础,便于后续铣削圆弧。
| 组成部分 | 厚度 | 作用 |
|---|---|---|
| 四分之一圆弧白坯 | 18mm | 提供一侧圆弧基础 |
| 四分之一圆弧白坯 | 18mm | 与另一侧背靠背拼接 |
| 中间板材 | 9mm | 补足厚度,形成T形结构核心 |
| 合计 | 45mm | 支撑前口圆弧铣削 |
这种做法的关键不在“看起来像一体”,而在内部结构是否连续、拼接是否准确、后续加工是否能保持圆弧一致。45mm总厚度为前口铣削留下了可加工余量,这也是它能形成T形圆弧外观的重要前提。
为什么要用两个四分之一圆
四分之一圆弧白坯本身已经具备基础弧形。把两个这样的白坯背靠背组合,相当于先搭建出一个对称的圆弧胚体。中间9mm板材承担连接和定位作用,使两个圆弧件不只是贴合在一起,而是形成一个可加工的整体截面。
这种结构对加工顺序有要求。先完成白坯拼接和中间板定位,再处理前口圆弧,才能让外观圆弧与内部厚度匹配。如果前口铣削过早,后续拼接误差会更容易暴露在可见面上。
它和一体成型的差别在哪里
一体成型依赖模具,优点是成型路径清晰,尺寸和形态更容易标准化。限制也很明确:模具决定了尺寸范围,饰面材料和颜色也常被成型工艺约束。对免漆类产品来说,固定模具往往意味着固定规格和固定颜色组合。
拼接加铣削的结构路线,把限制从“模具成型”转移到“白坯加工与饰面匹配”。它可以避开部分固定模具的约束,但对拼接精度、胶合稳定性、前口铣型一致性提出更高要求。它不是降低工艺要求,而是把难点换到了结构加工和后道处理上。
稳定性的重点不只在外观
T形圆弧柜体容易被外观吸引,真正影响使用的是截面结构。两个18mm白坯背靠背后,中间9mm板材使厚度达到45mm,能减少单薄拼接带来的虚位。前口经过铣削后,仍需要保留足够实体材料,避免圆弧位置变成弱截面。
如果拼接面不平、定位偏差大,后续铣出来的圆弧可能出现左右不对称。若中间板材厚度或位置控制不准,T形截面也可能出现偏心。这个工艺能成立,依赖的是结构尺寸、拼接精度和铣削路径三者同时匹配。
这个方法解决的核心问题
免漆类T形圆弧过去常被认为离不开一体成型模具,原因在于饰面连续性和圆弧成型难度。两个四分之一圆弧白坯背靠背,中间加9mm板材,再把前口铣成圆弧,提供了一条不同的实现路径。它说明这类结构可以通过板件组合与二次加工完成,不必把所有可能性都锁定在固定模具上。
这一路径的价值在于扩大结构设计的可操作空间。它仍然需要严谨加工,也需要匹配免漆饰面处理方式。判断一个T形圆弧柜体做法是否可靠,不能只看它是不是一体成型,更要看截面厚度、拼接方式和圆弧加工是否经得起拆解。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。