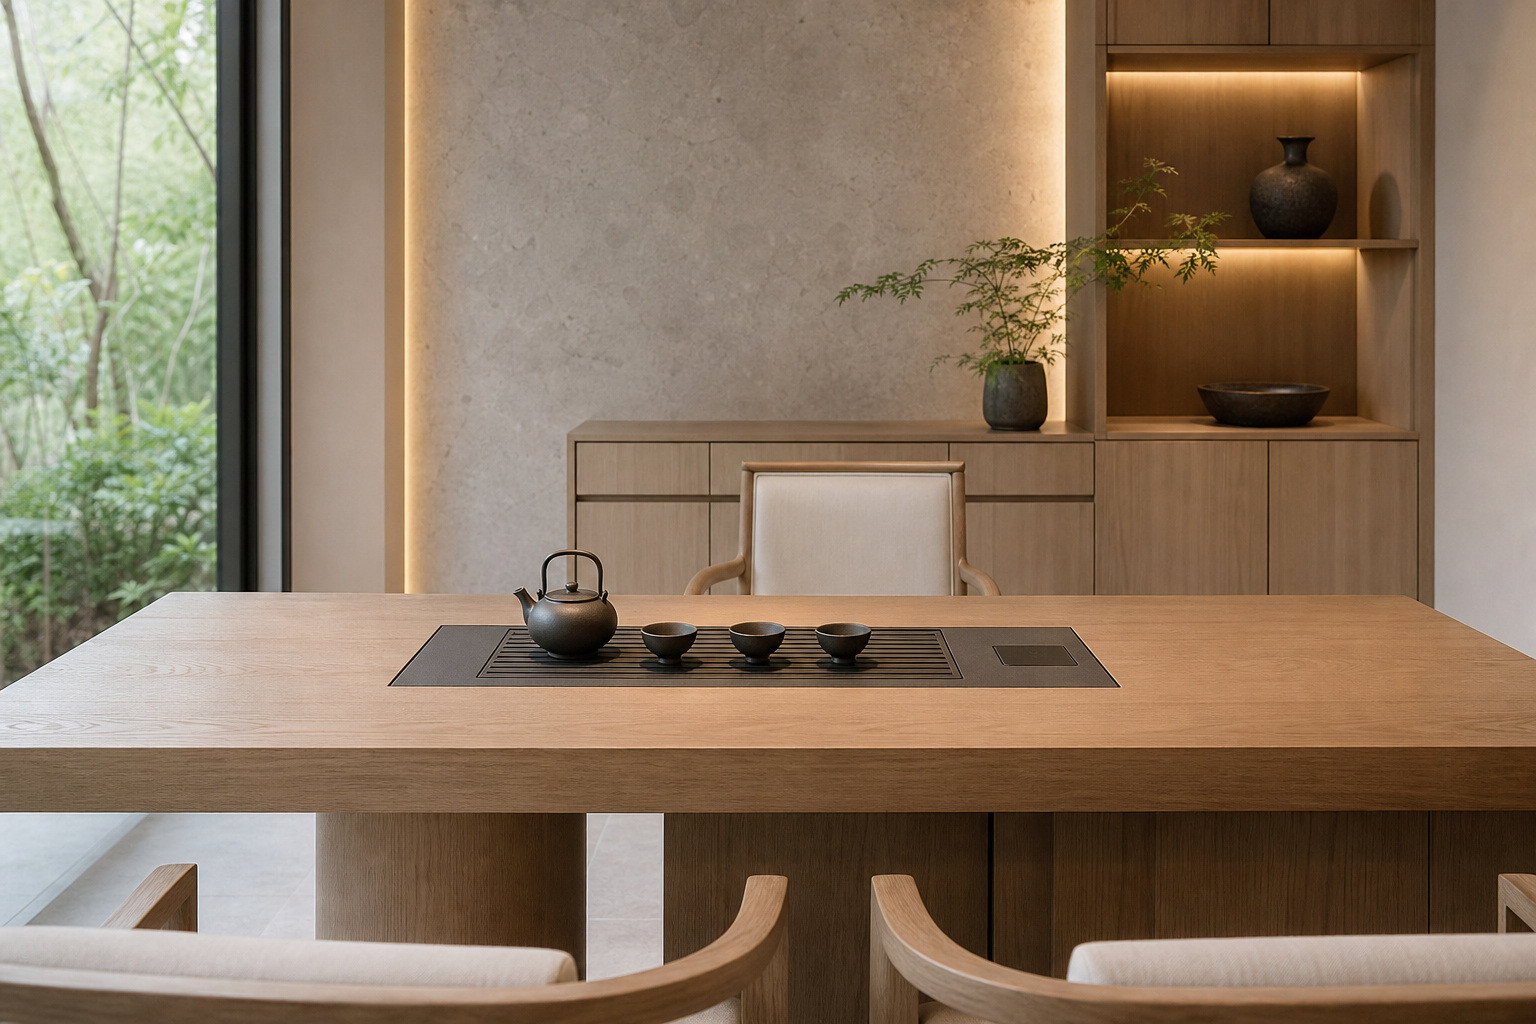
工艺定义
茶桌功能件预开孔内嵌,是指在板件生产前,根据茶盘、无线充电模块等功能件的实际尺寸,在台面板上完成数控开孔、定位预留和后续嵌装处理。该做法的核心是把功能件从“后期摆放”转为“结构集成”,使茶桌成品具备更高的一体化程度。预开孔的精度直接决定功能件安装后的平整度、稳定性和使用体验。对于全屋定制生产而言,这属于设计端、拆单端和工艺端协同完成的标准化处理。
适用功能件
常见适用对象包括嵌入式茶盘、排水茶海、无线充电模块、隐藏式电源模块等。茶盘类功能件通常关注承重、排水和边缘收口,无线充电模块则重点关注安装深度、感应距离和电源接入。只要功能件尺寸稳定、安装方式明确,就适合在生产前完成预开孔设计。不建议对规格不确定、后期频繁更换或散热要求特殊的部件盲目内嵌。
| 功能件类型 | 主要预留内容 | 关键控制点 |
|---|---|---|
| 嵌入式茶盘 | 台面开孔、边缘承托、排水路径 | 开孔尺寸、承托深度、防水处理 |
| 无线充电模块 | 底部或台面局部开槽、电源线孔 | 感应距离、散热空间、接电位置 |
| 隐藏式电源模块 | 面板开孔、走线孔、固定结构 | 安装方向、线缆余量、安全间距 |
尺寸确认
生产前必须取得功能件实物尺寸或厂家提供的准确安装图,不能只依据外观尺寸下单。茶盘需要区分外沿尺寸、嵌入尺寸、承托边宽度和底部排水件高度;无线充电模块需要确认模块直径、厚度、有效感应距离和线缆出口方向。开孔尺寸通常应以安装尺寸为基准,而不是以产品最大外形尺寸为基准。若功能件存在公差,应在设计图中明确预留间隙,避免现场硬塞或二次修孔。
| 尺寸项目 | 作用 | 常见风险 |
|---|---|---|
| 外形尺寸 | 判断台面布局和视觉比例 | 误当开孔尺寸使用 |
| 嵌入尺寸 | 确定实际开孔大小 | 公差不足导致无法安装 |
| 安装深度 | 判断板厚和开槽深度 | 过深削弱台面结构 |
| 线孔位置 | 规划电源和排水路径 | 线缆受压或无法接通 |
开孔设计
茶桌台面开孔应优先采用数控设备加工,保证孔位、边线和圆角一致。嵌入式茶盘开孔不宜贴近台面边缘,应保留足够结构边距,避免搬运、安装和长期使用中出现边角开裂。无线充电模块若采用隐藏式内置,应控制板材剩余厚度,使手机放置后仍处于有效充电距离内。预开孔设计必须同时考虑功能件安装、台面强度和后期维护三项条件。
开孔形状应与功能件外轮廓匹配,矩形茶盘应设置合理圆角,降低板材内应力集中。对于岩板、实木、多层板、密度板等不同基材,开孔方式和边缘处理要求不同。岩板类材料应重点控制切割崩边,木质板件则应重点控制封边、防潮和胶接稳定性。开孔后不宜留下毛边、爆边和未封闭基材面。
打胶内嵌
功能件放入预开孔后,通常通过结构胶、玻璃胶或专用密封胶进行固定和密封。茶盘周边打胶的主要作用是防止位移、阻隔茶水渗入板材内部,并改善边缘收口效果。胶体应连续、均匀,不应只在局部点胶后承受长期水汽环境。无线充电模块则应避免胶体覆盖散热面或影响模块拆换。
打胶前应清理开孔边缘和功能件接触面,确保无粉尘、油污和加工碎屑。茶盘嵌入后需要检查上口是否平齐,避免高低差影响茶具摆放和台面清洁。无线充电模块安装后应进行通电测试,确认充电识别稳定,再进行最终固定。内嵌件固定完成后,返工难度明显高于普通台面五金,因此前置测试非常关键。
电源与排水预留
无线充电模块必须提前规划电源路径,通常需要在茶桌内部预留穿线孔、插座位或电源适配器空间。线路不应被抽屉、层板、背板或五金结构挤压,必要时应设置线卡或线槽。“只需要接通电源”的前提,是生产阶段已完成走线空间和检修空间预留。如果只做表面开槽而忽略内部走线,安装现场仍会出现返工。
茶盘类功能件若带排水结构,应同步确认排水管方向、下方净空和接水容器位置。排水管不得与柜体结构件、抽屉轨道或电器线路冲突。台面开孔与柜体内部空间必须联动设计,不能只看台面平面图。对于长期接触水汽的区域,开孔边缘和下方板件应做防潮封闭处理。
生产协同
该工艺必须在方案设计阶段就确定功能件型号,拆单时同步标注开孔尺寸、孔位坐标、开槽深度和安装方向。生产端应依据确认图纸加工,不宜由安装现场临时切割。工厂预开孔的优势在于精度高、边缘质量稳定、安装效率高,且能减少现场粉尘和噪声。现场只需完成嵌装、接电、接管和功能测试。
设计师应向客户确认茶盘位置、使用习惯和无线充电放置区域,避免功能件位置与坐姿、泡茶动线冲突。工艺人员应复核功能件与台面厚度、柜体结构之间的关系。安装人员则需检查实物尺寸是否与图纸一致,发现偏差应先停装复核。茶桌功能件内嵌不是单一安装动作,而是前端设计、生产加工和现场装配共同完成的工艺闭环。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。