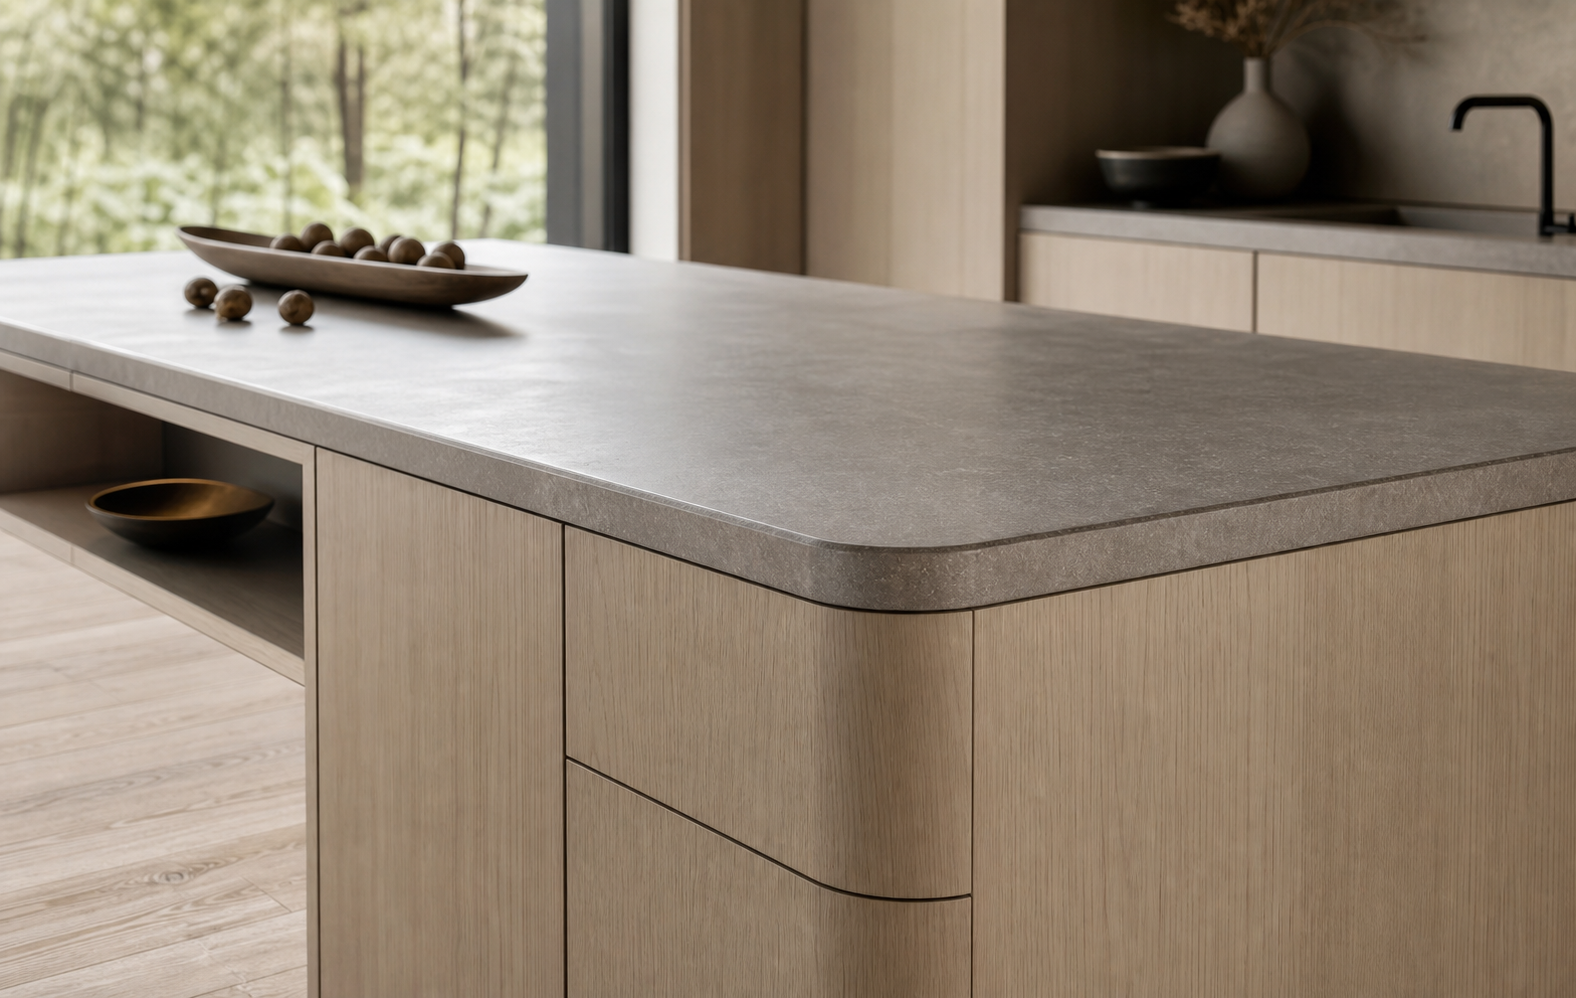
工艺构成
R36圆弧台面边部并不一定需要整块大板直接加工成圆弧。更高效的做法,是采用四根R36工艺部件与一块直板进行组合拼接。圆弧边部由标准化工艺件承担造型功能,直板负责主体平面连接。该方式的核心价值在于降低整块大板开料、铣型和成型加工难度。
拼接方式
该结构通常由四根带R36圆弧造型的工艺部件围合边部,再与中间或相邻直板衔接。四根R36部件之间的阳角位置,不采用直碰拼接,而是统一做45度斜切拼接。45度拼接可以让圆弧线条在转角处形成连续过渡,减少阳角突兀感。对于台面边部视觉完整性来说,阳角45度拼接是关键控制点。
| 部位 | 做法 | 作用 |
|---|---|---|
| 圆弧边部 | 四根R36工艺部件拼接 | 形成R36圆弧造型 |
| 平面部分 | 直板衔接 | 承担主体台面结构 |
| 阳角位置 | 45度拼接 | 保证转角线条连续 |
| 整体结构 | 工艺件+直板组合 | 降低大板加工难度 |
为什么不用整板加工
整块大板直接加工R圆弧,对设备、刀具路径、板材稳定性和加工精度要求更高。特别是在大尺寸台面上,整板圆弧加工容易受到板材幅面、搬运定位和边部崩边风险影响。采用R36工艺部件拼接后,圆弧加工被拆解到较小规格部件上完成,加工过程更可控。该方案本质上是用部件化加工替代整板复杂成型。
R36工艺部件的作用
R36工艺部件承担的是台面边部圆弧造型,不是简单封边条。它需要提前完成对应的圆弧轮廓、厚度匹配和拼接端口处理。四根部件的规格、弧度和端部切角必须保持一致,否则拼接后会出现高低差、错缝或圆弧不顺。该结构中,R36半径一致性直接决定最终台面边部的成型质量。
阳角45度拼接控制
阳角采用45度拼接,重点是保证两根R36部件在转角处精准对缝。斜切面需要平直、角度准确,避免拼缝一端密合、一端张口。安装时还要控制圆弧外轮廓的连续性,不能只看平面拼缝是否对齐。对于成品效果来说,45度角精度和圆弧对线精度同等重要。
| 控制项 | 要求 | 常见问题 |
|---|---|---|
| 斜切角度 | 保持45度 | 拼缝张口、转角不方正 |
| 圆弧对线 | R36弧线连续 | 转角处圆弧断线 |
| 端面平整 | 切面无明显崩边 | 胶缝粗、收口脏 |
| 高低一致 | 部件与直板齐平 | 台面边部有台阶感 |
与直板衔接要点
R36工艺部件与直板衔接时,重点是平面齐平和边部顺直。直板不承担圆弧造型,但会影响整体台面的平整度和拼接稳定性。拼接前应确认直板厚度、基准边和R36部件的连接面是否一致。若基准不统一,即使圆弧部件加工准确,最终也会出现边部顺直但面层不平的问题。
工艺适用价值
这种做法适用于需要R36圆弧边部效果,但不希望整块大板进行复杂圆弧加工的台面结构。它将加工难点从大板整体成型转移到标准工艺部件制作和现场拼接控制上。相比整板加工,部件拼接方案更利于批量化、标准化和加工风险控制。其关键不是“省工序”,而是通过四根R36工艺部件+直板+阳角45度拼接实现更可控的圆弧台面边部成型。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。