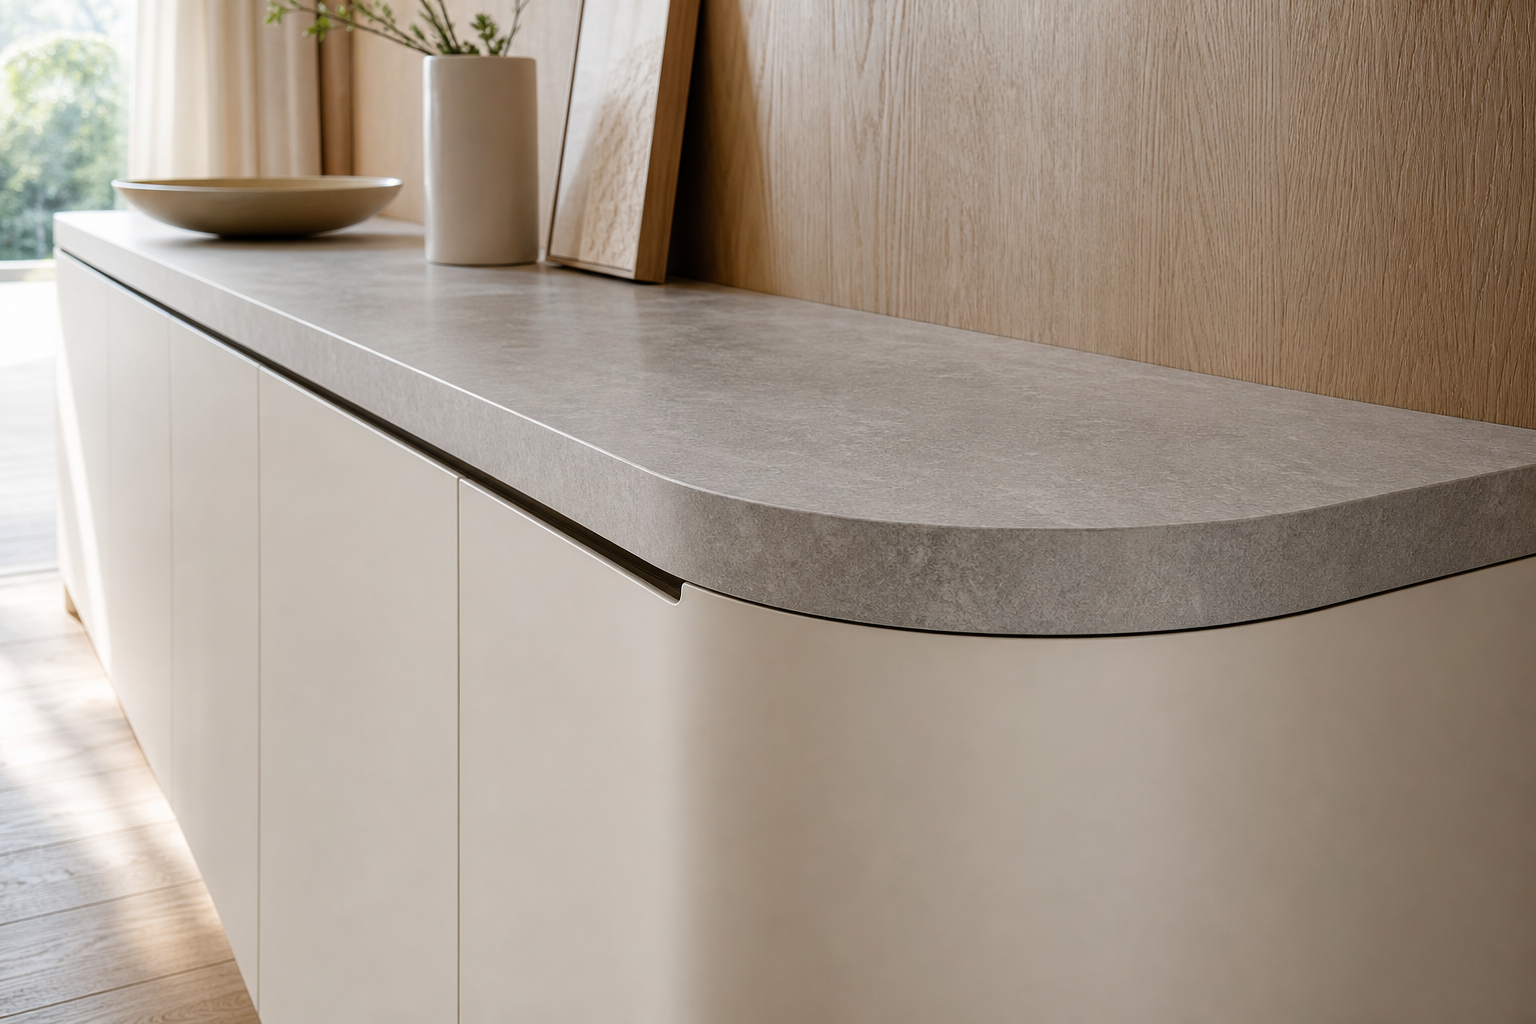
工艺适用场景
长台面做圆弧海棠角时,如果沿用超长45度斜切拼接,最容易出现拼接缝宽窄不一、端部对不齐、局部崩边等问题。台面长度越长,板件加工误差、设备精度误差和现场装配误差会被同步放大,最终表现为海棠角线条不顺直。采用“圆弧件+直板+L型铣槽盖合”结构,可以把高风险的长距离斜切拼接,转化为更可控的盖合式拼装。
结构组成逻辑
该结构通常由三部分组成:圆弧造型件、长向直板台面、带L型铣槽的盖合面板。圆弧件负责形成转角外观,直板负责承担长台面的主体延展,L型铣槽面板负责覆盖拼接界面并形成完整海棠角。核心不是单纯改变造型,而是通过结构拆分,让每一段加工都落在设备更稳定的控制范围内。
| 结构部位 | 主要作用 | 工艺重点 |
|---|---|---|
| 圆弧件 | 形成圆弧转角与海棠角外观 | 保证弧度顺滑、边线连续 |
| 直板 | 承接长台面主体尺寸 | 控制平直度与端部方正 |
| L型铣槽面板 | 盖合拼接位置 | 控制槽深、槽宽和压合贴合度 |
为什么不建议超长45度斜切
超长45度斜切对设备台面、锯片状态、板件固定和推料稳定性要求很高,任何一个环节出现微小偏差,拼接后都会形成明显缝隙。尤其在长台面场景下,斜切边越长,误差累积越明显,很难保证全长范围内缝隙一致。现场安装时再叠加墙体不直、柜体水平误差和搬运变形,45度拼缝更容易暴露质量问题。
| 对比项 | 超长45度斜切拼接 | 圆弧件+直板+L型铣槽盖合 |
|---|---|---|
| 加工稳定性 | 对设备精度依赖高 | 分段加工,稳定性更高 |
| 拼缝控制 | 缝隙易忽宽忽窄 | 盖合后缝线更可控 |
| 安装容错 | 容错率低 | 容错空间更大 |
| 成品观感 | 易出现线条断续 | 海棠角更容易严丝合缝 |
L型铣槽的关键作用
L型铣槽的本质是给盖合面板提供一个稳定的搭接定位面,让面板可以“扣”在拼接区域上方。这样处理后,拼接缝不再完全依赖两块45度斜边的精准吻合,而是通过槽口定位、面板覆盖、胶合压紧共同保证成品效果。只要槽位尺寸准确、板件厚度匹配,海棠角外观就能保持连续、平整、缝隙细密。
L型槽加工时要重点控制槽深和槽宽,避免槽位过浅导致盖合不到位,或槽位过深造成面板局部悬空。盖合面板与直板之间应保持充分贴合,不能只靠局部胶点固定。对于饰面板、岩板复合台面或高光材料,槽口边缘还要控制崩边,避免后期从海棠角侧面显露瑕疵。
加工顺序控制
推荐先完成直板基准边加工,再根据设计尺寸加工圆弧件,最后进行L型铣槽和试装盖合。基准边必须先稳定下来,否则后续圆弧件和盖合面板都会跟着偏移。试装时应重点检查圆弧过渡、海棠角线条、盖合面贴合度和外露缝隙,确认无误后再进入正式胶合压装。
- 第一步:直板裁切定尺,保证长边平直、端部方正。
- 第二步:圆弧件单独加工,控制半径、弧线和端部接口。
- 第三步:在对应面板内侧铣出L型槽,形成稳定盖合位。
- 第四步:进行干试装,检查拼缝、线条和高度差。
- 第五步:胶合压紧,确保盖合面与基层充分贴合。
质量验收重点
该工艺的验收重点不是单看某一条拼缝,而是检查圆弧海棠角整体线条是否连续、拼接位置是否平整、缝隙是否均匀。合格状态应达到外观线条顺滑、盖合面无翘曲、拼接缝无明显宽窄变化。如果侧面观察出现台阶感、阴影线或局部开口,通常说明槽位尺寸、压合力度或板件基准存在问题。
| 验收项目 | 合格标准 | 常见问题 |
|---|---|---|
| 海棠角线条 | 连续顺直,圆弧过渡自然 | 弧线断续、角线不顺 |
| 拼接缝 | 缝隙均匀,视觉不突兀 | 局部开缝、宽窄不一 |
| 盖合面 | 贴合紧密,无翘边 | 面板悬空、边部起翘 |
| 高低差 | 手摸无明显台阶 | 盖合不到位、槽深不准 |
工艺控制结论
长台面圆弧海棠角采用“圆弧件+直板+L型铣槽盖合”结构,核心价值在于降低超长斜切对加工精度的依赖。它把不可控的长距离45度拼接,拆解为更容易控制的圆弧加工、直板加工和槽口盖合。对于长度较大、外观要求高、拼缝容错低的台面项目,该结构比超长45度斜切更稳定、更易落地,也更利于质量管控。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。