工艺演进的核心变化
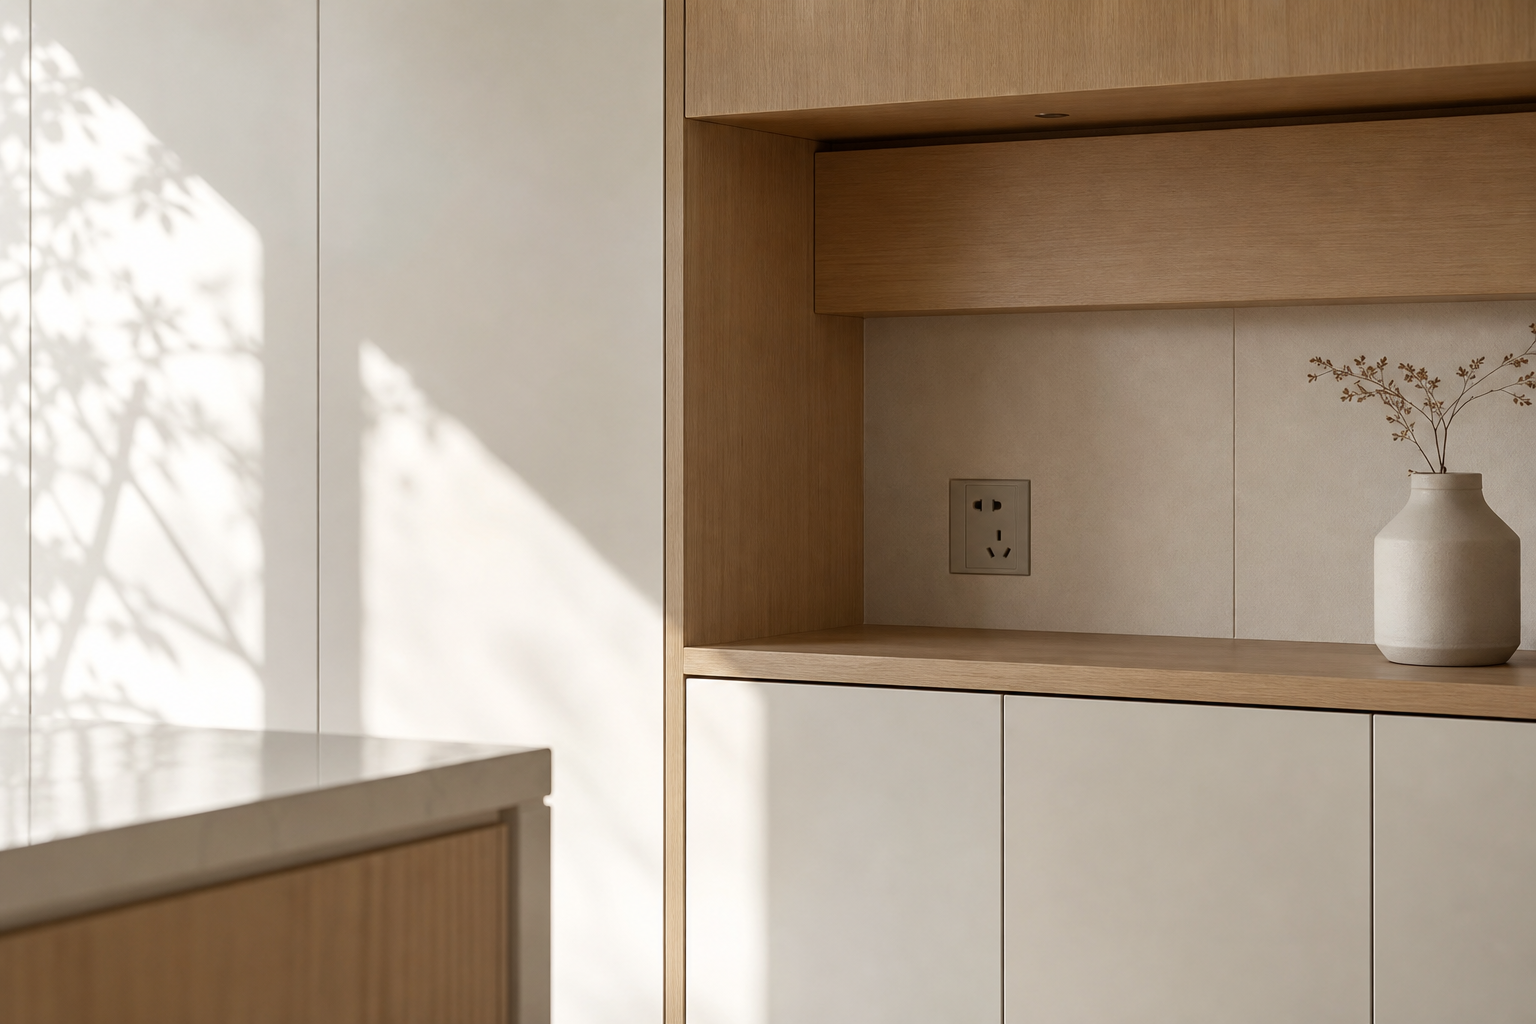
全屋定制中的插座开孔,正在从“能装上”转向“装得准、装得稳、装得好看”。传统做法多采用75mm左右圆孔、方孔或现场粗开孔,满足穿线和面板安装即可。精工开孔则强调与插座底盒、面板、柜体结构之间的精准匹配,开孔边缘、尺寸、公差和安装完成面都被纳入交付标准。它不是单纯的孔型变化,而是插座位置交付从经验施工转向标准化工艺的信号。
普通开孔与精工开孔的差异
普通开孔的优势是施工快、容错大,对设备和现场管理要求较低。问题在于孔口容易毛边、偏位、露缝,插座面板与柜体完成面之间缺乏一致性。精工开孔更关注插座面板最终呈现效果,要求孔位、孔径、边缘处理和安装深度都可控。同等售价和同等板材条件下,精工开孔会直接拉开交付质感差距。
| 对比项 | 普通圆孔/方孔 | 插座精工开孔 |
|---|---|---|
| 施工目标 | 满足安装 | 满足安装与美观交付 |
| 孔位控制 | 依赖现场经验 | 依赖设计、设备和工艺标准 |
| 边缘效果 | 易毛边、崩边 | 边缘规整、轮廓清晰 |
| 面板贴合 | 允许一定遮挡 | 强调面板与板面协调 |
| 交付价值 | 基础功能 | 标准化质感与竞争力 |
为什么它会变成竞争门槛
定制行业的工艺升级往往不是由单个企业决定,而是由市场对比推动。一旦区域内同价位品牌开始普遍采用精工开孔,普通开孔就会从“正常做法”变成“低标准交付”。消费者未必懂开孔工艺,但能直观看到插座面板是否居中、孔边是否粗糙、柜体完成面是否高级。当可见细节被同行标准化后,不跟进就会形成明显的交付短板。
标准化的关键不在孔本身
精工开孔看似是加工一个插座孔,实质上牵涉设计端、拆单端、生产端和安装端的协同。设计阶段必须确认插座型号、面板尺寸、底盒位置和柜体结构关系,不能只在图纸上粗略标注“留插座”。拆单和生产阶段需要把孔位数据转化为可执行加工参数,避免现场临时调整。安装阶段则要控制柜体定位、墙面误差和面板装配,确保加工精度最终能够落地。
工艺落地的控制要点
精工开孔要稳定交付,首先要统一插座及面板规格,避免不同批次、不同品牌尺寸差异导致孔位失效。其次要建立孔位复核机制,将水电点位、柜体尺寸和安装完成面进行联动校验。再次要控制板材加工质量,尤其是饰面板、门板、背板等不同基材的开孔崩边风险。精工开孔的核心指标不是“孔开得复杂”,而是“批量交付时仍然一致”。
- 孔位精度:保证插座中心线与柜体设计基准一致,减少偏位和错位。
- 边缘质量:控制崩边、毛刺、烧边和饰面破损。
- 面板适配:确保插座面板安装后不露丑、不歪斜、不干涉。
- 结构避让:避开层板、侧板、拉条、背板加固件等关键结构。
- 现场复核:安装前确认墙面点位与柜体加工孔位是否一致。
对企业交付体系的影响
精工开孔会倒逼企业把插座施工前置到设计和生产环节,而不是全部交给安装现场处理。现场师傅临时开孔的模式,效率看似高,但稳定性差,且难以形成统一交付标准。企业如果要把精工开孔做成常规工艺,就必须建立标准图库、孔位规则、加工参数和验收口径。未来插座孔的竞争,不是会不会开孔,而是谁能把开孔做成可复制的标准工艺。
趋势判断
从行业趋势看,插座精工开孔很可能成为中高端全屋定制的基础交付项。它符合当前定制行业从板材竞争、价格竞争转向细节竞争、交付竞争的方向。随着数控加工设备、设计拆单软件和安装标准的成熟,精工开孔的实施成本会逐步下降。当工艺成本下降而展示价值明显时,它就具备成为新标准的条件。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。