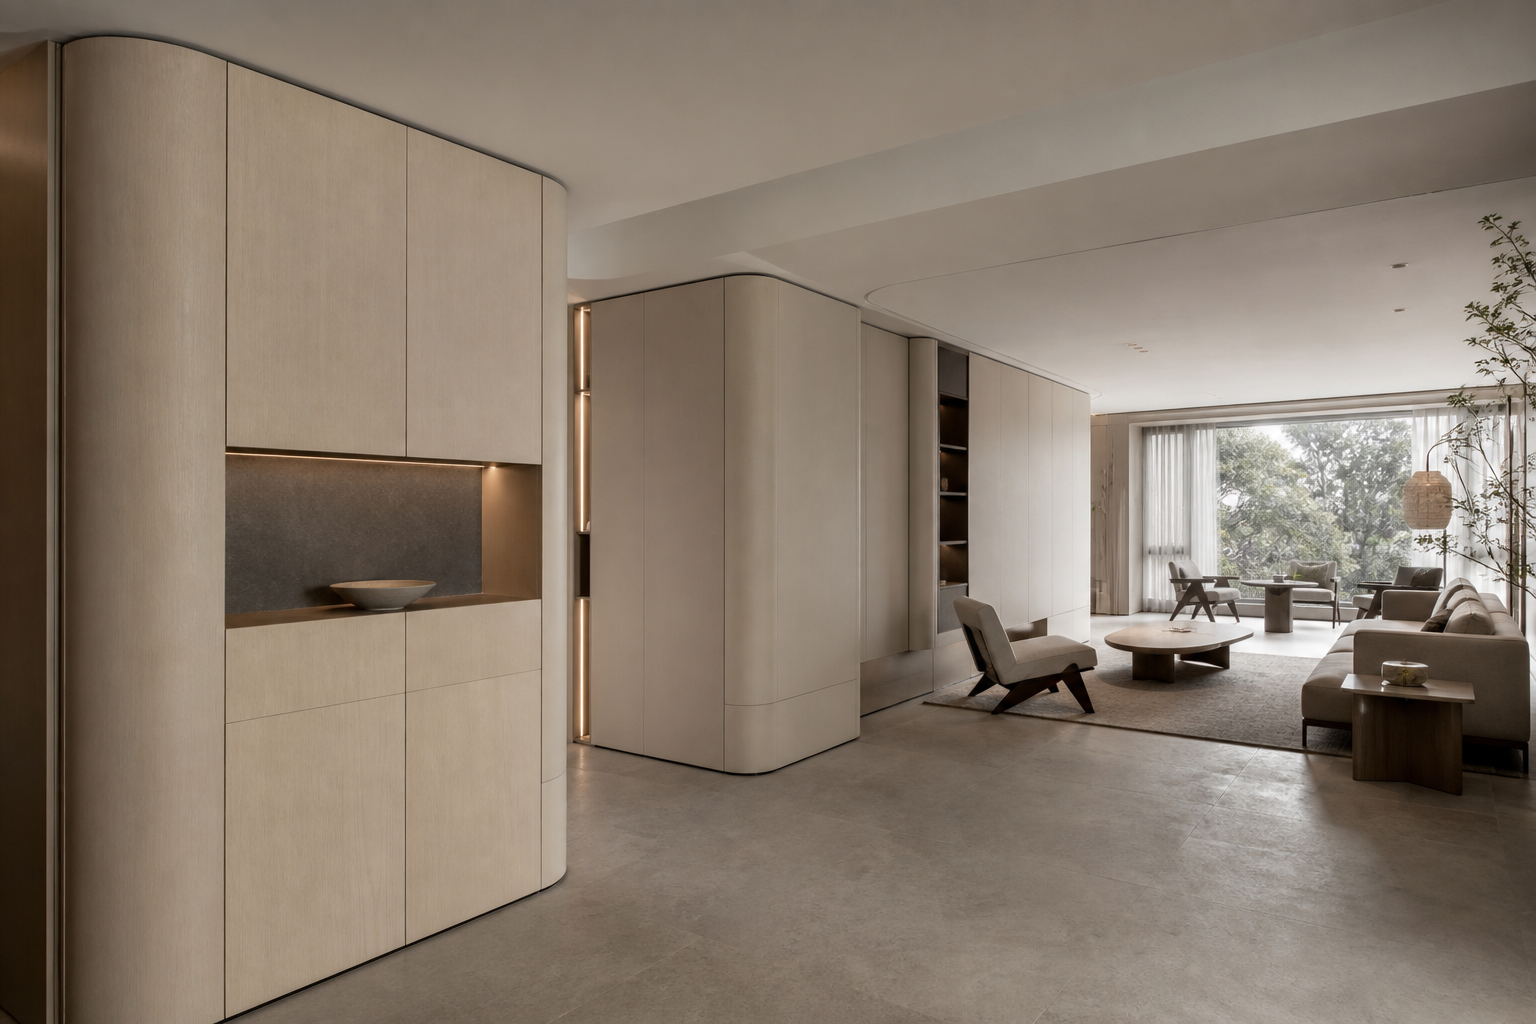
CNC轨迹点决定弧度一致性
弧形柜体和曲面护墙的难点不在“能不能做出一件”,而在批量订单中每一件弧度、拼缝、收口都保持一致。如果依赖人工放样和手工修边,不同工人、不同批次之间容易出现半径偏差、曲率不连续、端头角度不一致等问题。真正稳定的做法,是在前端建模阶段锁定曲线参数,并通过CNC数控加工控制轨迹点,把弧形轮廓从经验加工转为数据加工。
CNC加工弧形件时,关键不是简单走一条曲线,而是把曲面轮廓拆解成可识别、可复现的轨迹点。轨迹点越稳定,刀具路径越可控,批量加工时弧线过渡越顺。对于弧形柜体侧板、弧形门板基材、曲面护墙基层板,同一套程序、同一组定位基准、同一套刀具补偿参数,是批量一致性的基础。
手工打磨会放大弧度误差
弧形件加工后通常还要进入打磨、底漆、面漆等工序,很多翻车并不是出在CNC,而是出在后段手工修整。直线板件手工打磨的误差相对容易控制,但曲面件一旦局部用力过大,就会形成塌陷、波浪纹或弧度变形。尤其是外凸圆弧和内凹曲面,人工砂磨很容易在高点位置过磨,在转折位置留下不均匀切削痕。
批量订单中,手工打磨最大的问题是不可复制。同一批弧形柜体,如果每件都由人工凭手感修弧,最终可能出现门缝不齐、护墙拼接错台、弧面反光不连续等问题。曲面件应把“修形”前移到CNC加工环节,涂装前打磨只负责表面平整和漆膜附着,不应承担二次改弧的功能。
曲面涂装必须增加专门检验
曲面护墙和弧形柜体在涂装环节更容易暴露问题,因为光线会沿弧面连续反射,微小波浪和厚薄不均都会被放大。平面板上的轻微砂痕可能不明显,但曲面板一旦出现局部漆膜堆积,就会形成明显流挂、橘皮或亮度断层。因此,曲面件不能套用普通平面板的检验标准,必须增加曲面打磨和曲面涂装检验。
涂装前要检查弧面连续性、砂痕方向、边缘过渡和基材封闭情况。涂装后要重点看侧光下的波纹、流挂、针孔、局部厚漆和转角积漆。曲面件的检验重点不是单点平整,而是整条弧线的连续反光效果,这直接影响高端木作的视觉质感。
关键控制点
| 工序环节 | 控制重点 | 失控风险 |
|---|---|---|
| 建模拆单 | 锁定半径、弧长、端点角度和拼接关系 | 批次之间曲率不一致 |
| CNC加工 | 控制轨迹点、刀具补偿、定位基准 | 弧线跳点、端头偏差、拼缝错位 |
| 曲面打磨 | 使用匹配弧度的打磨方式,避免局部过磨 | 弧面塌陷、波浪纹、反光断层 |
| 底漆处理 | 保证封闭均匀,控制边角吸漆差异 | 漆膜厚薄不均、局部发花 |
| 面漆检验 | 侧光检查流挂、橘皮、针孔和曲面连续性 | 表面质感不稳定,批量色泽不一致 |
批量生产应固化工艺参数
弧形柜体和曲面护墙进入批量生产前,应先完成首件确认,并把加工程序、夹具定位、刀具型号、进给速度和砂纸目数固化下来。首件合格不代表批量稳定,只有参数被锁定,后续加工才不会因人为调整产生偏差。对于重复订单或同系列产品,建议建立标准工艺包,避免每次重新试错。
曲面件常见的稳定控制参数包括以下几类:
- CNC参数:轨迹点密度、刀具直径、进给速度、主轴转速、刀具补偿值。
- 定位参数:基准边、吸附位置、夹具限位、翻面定位方式。
- 打磨参数:砂纸目数、打磨方向、压力控制、曲面靠模或柔性砂垫。
- 涂装参数:喷涂距离、喷枪角度、走枪速度、单遍膜厚、干燥时间。
- 检验参数:弧度复核、拼缝检查、侧光观察、膜厚检测、流挂检查。
检验标准要覆盖装配结果
弧形柜体和曲面护墙不能只检单件尺寸,还要检装配后的整体效果。单件弧度合格,但如果拼接端点角度不一致,现场安装仍会出现缝隙忽宽忽窄。尤其是连续曲面护墙,多块板之间必须保证弧线衔接顺畅,不能出现局部折线感。
质量管控应从“板件合格”升级为“系统合格”。弧形柜体要检查门板与柜体弧度是否吻合、五金开合是否受弧面影响、收口线是否连续。曲面护墙要检查基层、饰面、转角和收边的整体关系,最终判定标准是安装后弧面连续、拼缝稳定、漆膜均匀。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。