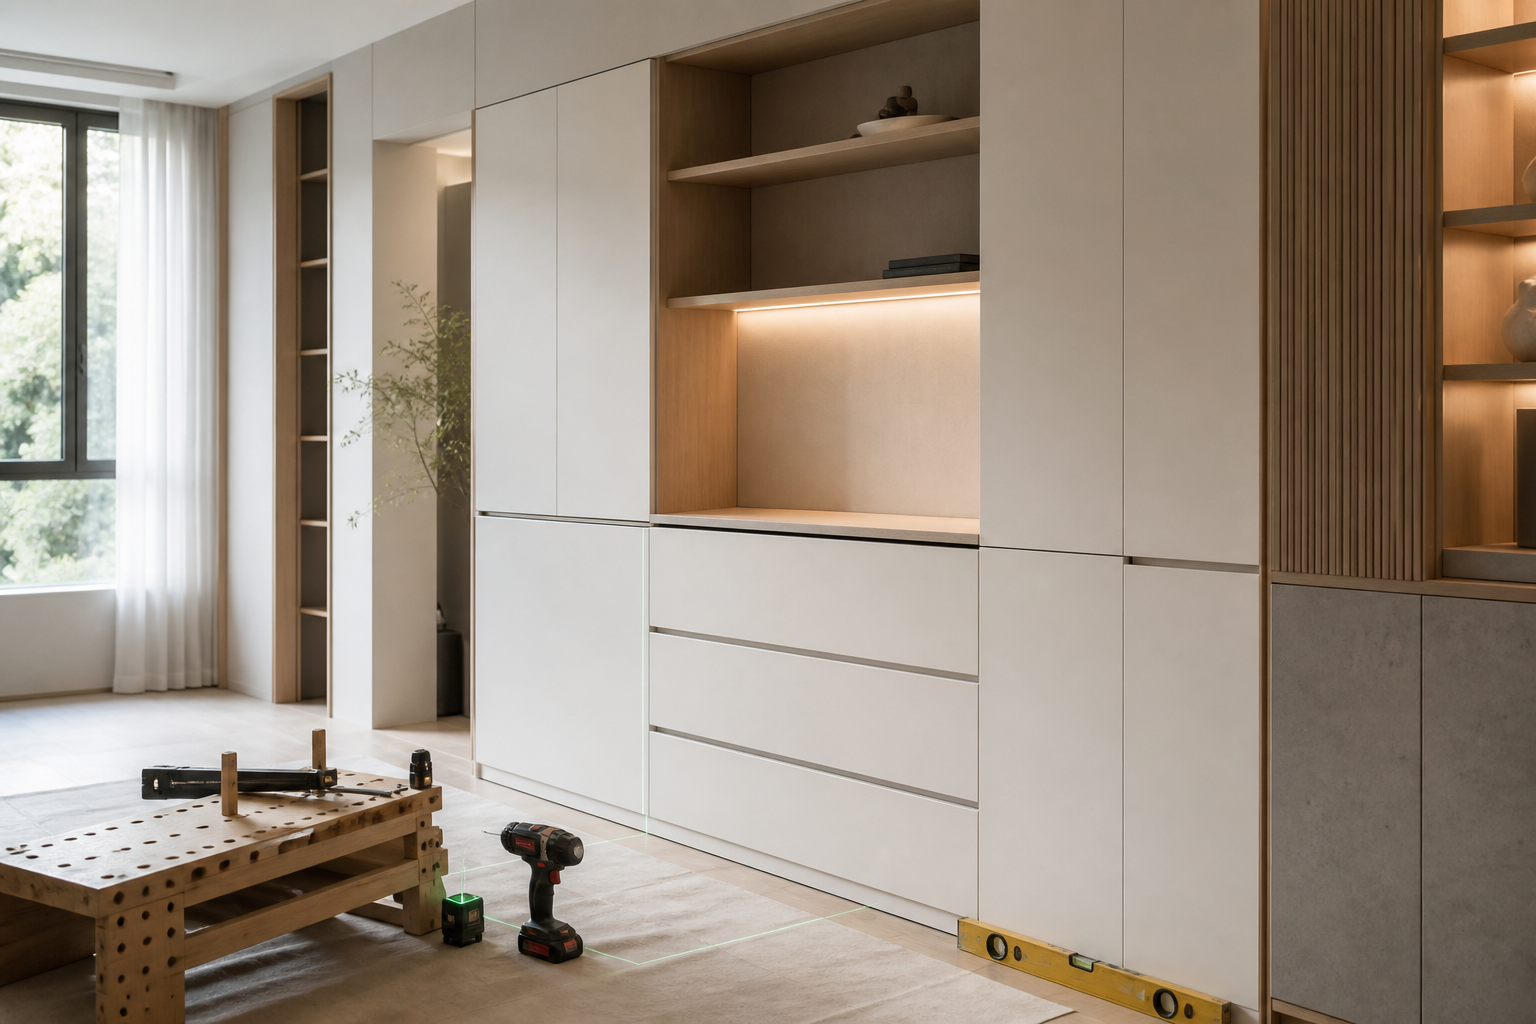
孔位偏差会直接影响五金安装精度
全屋定制柜体中的抽屉、柜门、铰链、滑轨等部件,对孔位精度高度敏感。工厂预钻孔一旦出现位置偏差,现场安装时容易形成五金受力不均、滑轨不同轴、门板缝隙难调等问题。尤其是抽屉系统,左右滑轨孔位只要出现细微偏差,就可能导致推拉发涩、回弹不顺或闭合不到位。孔位不是越早打越安全,关键在于是否能匹配现场实际尺寸和安装基准。
部分孔位现场开孔的核心价值
部分孔位留到安装现场处理,本质上是把最后一道精度校准交给安装基准完成。现场安装人员可以根据柜体实际垂直度、水平度、墙地误差、五金装配状态进行定位,再进行开孔固定。这样能避免工厂设备参数未及时调整、板件加工累积误差、运输变形等因素被固化到孔位中。现场开孔的核心价值,是用实际安装状态修正理论加工状态。
| 孔位方式 | 优点 | 风险 | 适用情况 |
|---|---|---|---|
| 工厂全预钻 | 效率高、标准化强 | 偏差被提前固化,现场调整空间小 | 标准柜、批量化产品 |
| 部分现场开孔 | 可按实物校准,安装顺滑度更高 | 依赖安装技师经验和工具精度 | 抽屉滑轨、门铰微调位、特殊结构 |
| 全部现场开孔 | 灵活度最高 | 工时增加,质量波动更大 | 高端定制、非标现场复杂项目 |
哪些孔位适合现场开孔
并不是所有孔位都适合现场开孔,结构定位孔、三合一连接孔、层板系统孔通常仍应由工厂加工完成。适合现场开孔的,主要是与最终调试效果强相关、且允许微调的安装孔位。典型位置包括抽屉滑轨固定孔、铰链底座部分固定孔、门板拉直器辅助孔、局部收口件固定孔。凡是直接决定顺滑度、缝隙和平整度的孔位,都应保留一定现场校准空间。
抽屉滑轨孔位最需要现场校准
抽屉顺滑度取决于左右滑轨的平行度、同轴度和前后固定点稳定性。工厂预钻孔如果左右高度差、前后进深差或孔距误差叠加,抽屉装上后会出现一边吃力、一边晃动、关闭回弹异常等问题。现场开孔可以先以柜体实际水平线和抽屉面板完成面为基准,再定位滑轨固定点。抽屉滑轨孔位允许现场校准,比盲目依赖一排预钻孔更利于最终手感。
现场开孔必须建立安装基准
现场开孔不能凭经验随意打孔,必须先完成柜体找平、找方、固定和复核。安装人员应以柜体前口、水平基准线、垂直基准线和门板完成面作为定位依据,而不是单纯参考板件边缘。开孔前应进行预装、试推、试合,确认五金运行状态后再固定关键孔位。现场开孔的前提是基准准确,否则灵活性会变成新的误差来源。
开孔工具和工艺决定落地质量
现场开孔应使用限深钻、定位模板、中心冲、水平尺、激光标线仪等工具,避免孔位跑偏或钻穿板材。对饰面板、柜体侧板等位置开孔时,应控制钻速和压力,减少爆边、崩边和孔口毛刺。螺丝固定前要确认孔径匹配,孔径过大会导致握钉力不足,孔径过小则可能造成板材胀裂。现场开孔不是降低工艺标准,而是把精度控制后移到更接近交付结果的环节。
质量管控要把现场开孔纳入标准
现场开孔必须有明确的作业边界,哪些孔能现场开、哪些孔必须工厂开,应在工艺标准中提前定义。安装完成后,需要重点检查抽屉推拉阻尼、柜门缝隙均匀度、门板平整度、五金固定牢固度。对于现场新增孔位,应避免无效孔、重复孔和外露孔,必要时进行封堵和修饰。现场开孔的质量判断,不看孔是不是工厂打的,而看最终五金运行是否稳定、顺滑、可长期使用。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。