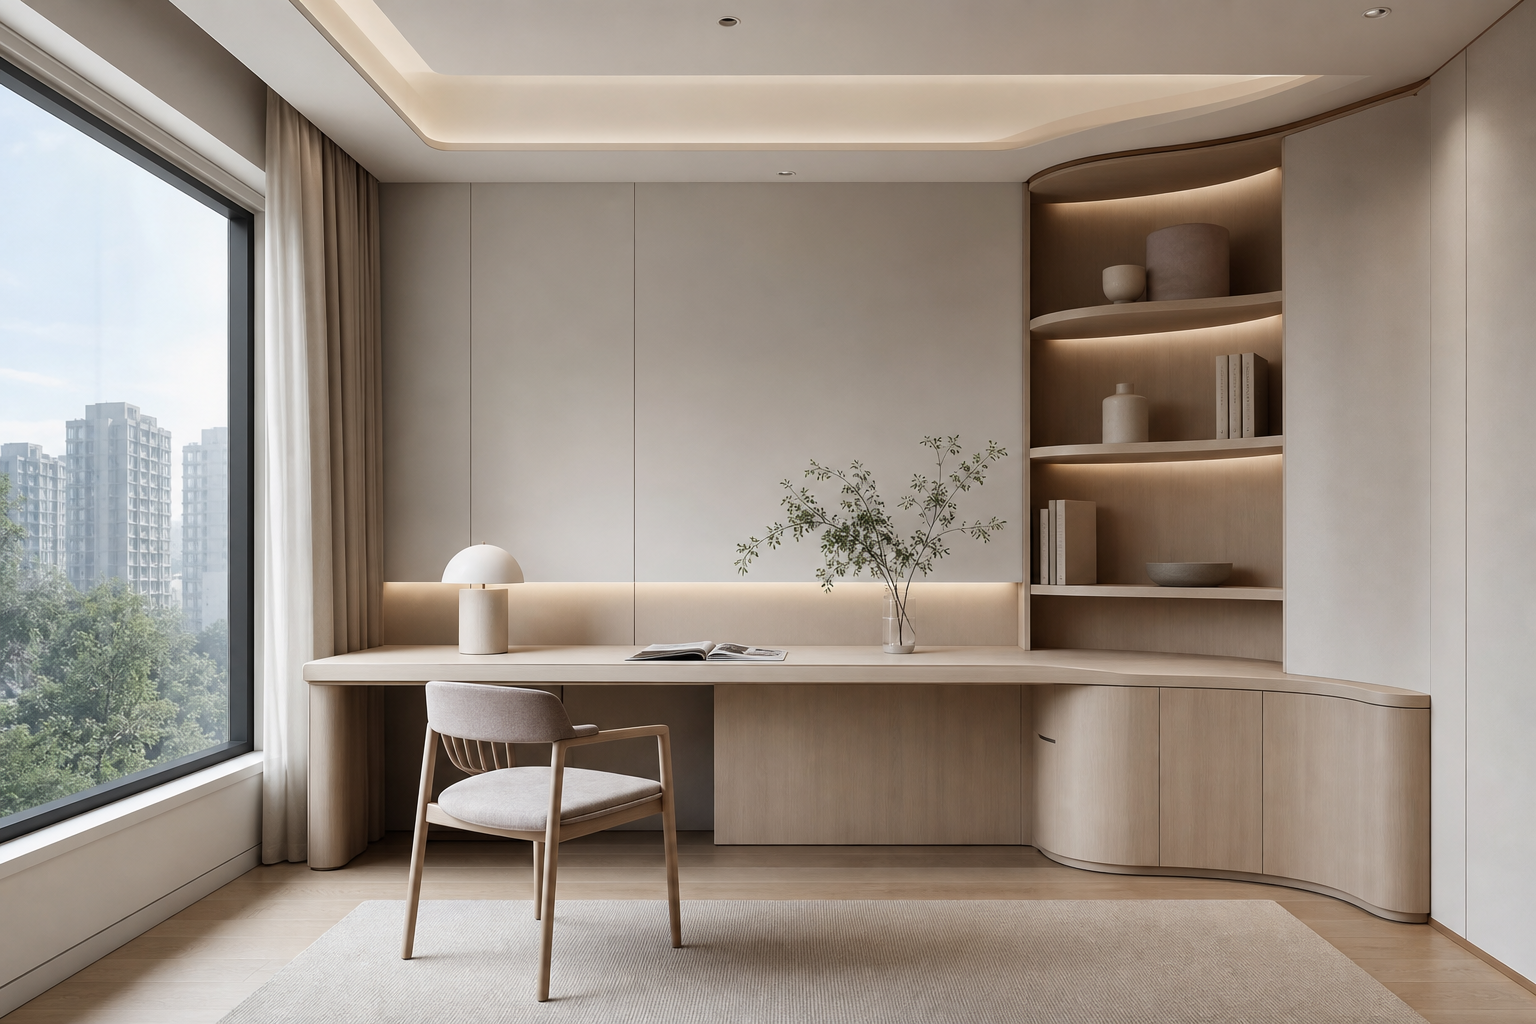
接缝产生的工艺原因
四角圆弧桌面或圆弧柜体在封边时,封边条需要沿板件边缘连续包覆一整圈。无论采用手工封边、半自动封边,还是配合异形封边设备加工,封边条最终都必须在某一个位置完成首尾收口。这个首尾相接的位置,就是常见的封边接缝。
接缝不是加工失误,而是整圈包覆工艺的必然结果。只要板件边缘是闭合轮廓,封边条就不可能无限连续,必须存在一个起点和终点。质量管控的重点不是“完全没有接缝”,而是让接缝位置合理、缝隙细小、视觉存在感低。
接缝位置的选择原则
四角圆弧桌面和柜体封边,接缝位置通常不建议放在正面主视区,也不宜放在手部高频触摸区。更合理的位置,是放在背侧、靠墙侧、下沿内侧,或视觉遮挡较多的位置。这样即便存在细微收口痕迹,也不会影响整体观感。
接缝位置优先级通常是:背面优于侧面,侧面优于正面,低视线区优于高视线区。如果是餐桌、书桌、岛台台面,接缝应避开使用者正坐方向。如果是圆弧柜体侧板或顶板,接缝应尽量落在不迎光、不直视的位置。
| 板件类型 | 推荐接缝位置 | 避免位置 |
|---|---|---|
| 四角圆弧桌面 | 背侧中部、靠墙侧 | 正前方、手臂支撑区 |
| 圆弧柜体顶板 | 后侧、靠墙端 | 前沿弧面中心 |
| 圆弧侧板 | 内侧或弱视线侧 | 外露正侧面 |
| 展示柜圆弧边 | 灯光弱区、非主视面 | 灯带直射区、正面视觉焦点 |
封边条收口的关键控制
封边收口处最容易出现的问题,是端头切割不齐、胶线外溢、端部翘边和色差突兀。收口前需要先保证封边条长度预留合理,不能过短拉伸,也不能过长堆胶。端头修切应保持角度一致,使两端贴合后形成平顺闭合。
收口缝隙应控制在肉眼不明显的范围内,核心是端面平整、胶量稳定、压力连续。如果封边条端头存在毛刺或斜口,后期即使用修色笔处理,也很难达到稳定效果。圆弧边尤其要注意压贴连续性,避免在弧段起终点出现局部空鼓。
圆弧半径对接缝质量的影响
圆弧半径越小,封边条在转弯时受到的弯曲应力越大,收口附近越容易出现回弹和开缝。半径越大,封边条过渡越自然,胶层受力更均匀,接缝位置也更容易处理得平顺。设计阶段如果只追求小圆角视觉效果,会直接增加封边难度。
圆弧半径不是单纯的造型参数,也是封边工艺参数。同样的封边条厚度,圆弧越急,对加热、压贴、胶水开放时间和工人操作稳定性要求越高。对于外露要求高的桌面和柜体,建议在设计深化阶段同步确认圆弧半径与封边可加工性。
| 影响因素 | 对接缝的影响 | 管控重点 |
|---|---|---|
| 圆弧半径过小 | 封边条回弹明显,端头易开缝 | 增大半径或降低封边条厚度 |
| 封边条过厚 | 弯曲困难,收口处应力集中 | 选用匹配厚度和材质 |
| 胶量不稳定 | 接缝发黑、溢胶或虚粘 | 控制涂胶均匀度 |
| 压贴不足 | 弧段空鼓、端部翘起 | 保证连续压力和温度 |
手工封边与设备封边差异
四角圆弧和异形柜体常见于非直线边缘,普通直线封边机无法完整完成全部路径,往往需要手工封边或异形封边设备配合。手工封边的优势是适应复杂曲线,但稳定性依赖操作经验。设备封边的优势是压力、速度和温度更稳定,但对板件尺寸、圆弧路径和夹具要求更高。
高质量圆弧封边通常不是单靠“手艺”,而是设计半径、设备能力、胶水性能和收口位置共同决定。如果前端设计没有考虑工艺边界,后端即使反复修补,也只能降低瑕疵存在感,无法从根本上消除接缝。质量稳定的工厂会在生产前确认接缝落点,而不是加工完成后再被动处理。
质检时应重点查看的位置
验收四角圆弧桌面或圆弧柜体时,应先找到封边条收口位置,再判断其是否处于合理区域。接缝处应无明显开口、无翘边、无溢胶硬块,手摸应顺滑无刮手感。迎光观察时,接缝不应形成明显黑线或错台。
合格接缝允许存在,但不应影响视觉完整性和使用安全性。如果接缝位于正面中心、弧面高光区或频繁摩擦区域,即使缝隙较小,也属于工艺安排不合理。对于高端定制产品,接缝位置管理应纳入深化图纸和生产交底,而不是仅在成品阶段判定。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。