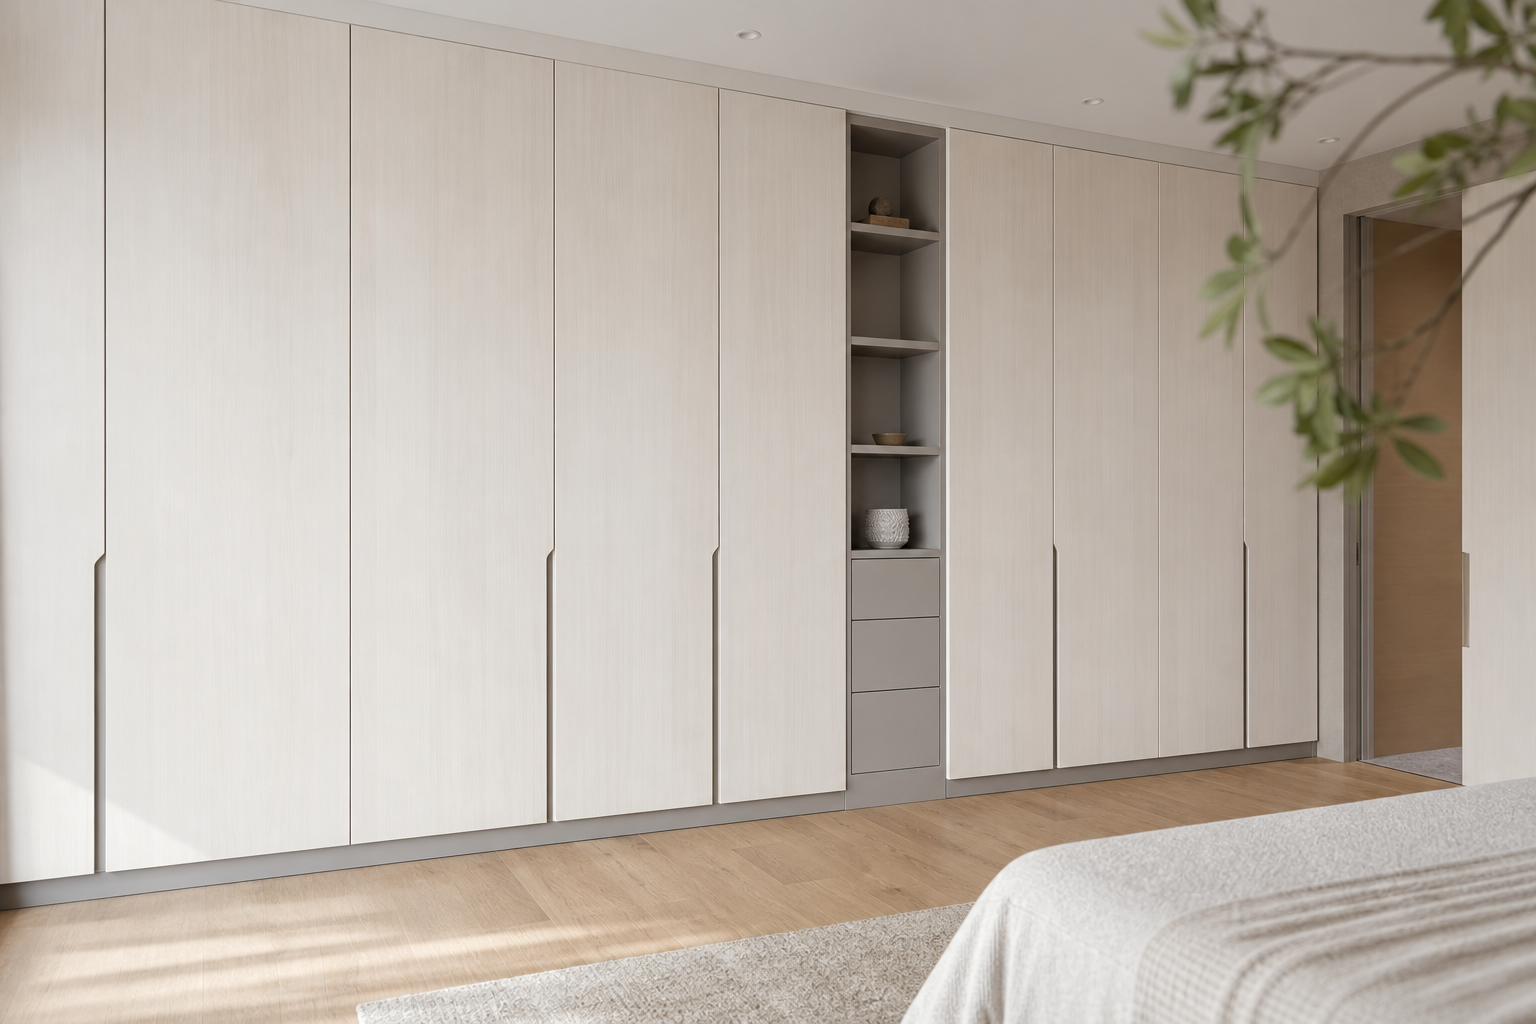
为什么铣槽拉手不能只看外观
铣槽拉手属于在门板本体上直接加工受力结构,不是单纯的造型线条。它通过铣削形成手指扣位,开关门时拉力会集中作用在槽口边缘和槽底区域。槽位处板材被削薄后,局部强度会明显下降,这也是它比明装拉手更依赖门板材质和厚度的核心原因。
常规门板多采用18mm厚板材,用于平板门、造型门通常没有问题。但一旦做铣槽拉手,槽口需要占用一定深度,剩余有效厚度会变少。长期反复拉拽后,薄弱位置容易出现细裂、崩边、变形,严重时会发展成门板开裂。
18mm板材的主要风险点
18mm板材做铣槽拉手时,问题不在于“能不能加工”,而在于加工后是否还能保持足够的结构余量。槽位越深,手感越明显,但门板剩余厚度越薄。如果为了手感把槽开得过深,18mm门板在受力区很容易形成隐患。
铣槽位置通常位于门板边缘或门板内侧边线,这些区域本身就是开关门时的高频受力区。板材被削薄后,拉力不再由完整板厚承担,而是集中在槽口上下两侧。长期使用中,尤其是高柜门、衣柜门、儿童频繁拉拽的门板,更容易出现拉裂问题。
| 项目 | 18mm常规板材 | 22mm加厚板材 |
|---|---|---|
| 原始板厚 | 18mm | 22mm |
| 铣槽后剩余厚度 | 相对偏薄 | 结构余量更足 |
| 长期受力稳定性 | 风险较高 | 稳定性更高 |
| 适用铣槽拉手 | 需谨慎评估 | 更适合 |
| 后期质量风险 | 易崩边、裂纹、拉裂 | 风险更低 |
厚度提升的本质是增加结构余量
将门板厚度从18mm提升到22mm,并不是单纯增加材料用量,而是为铣槽区域保留更安全的受力厚度。铣槽加工会吃掉一部分板材厚度,加厚板能让槽底和背面之间保持更充足的实体层。剩余厚度越充足,抗拉裂能力和边部稳定性越好。
22mm门板在视觉上变化不大,但对结构稳定性的影响很直接。它能降低槽口处因反复受力产生的微裂风险,也能减少边缘崩缺和应力集中。对于频繁开启的衣柜门、房门式柜门、整墙柜门板,厚度提升属于质量控制项,而不是可有可无的配置。
材质同样决定铣槽后的可靠性
铣槽拉手对板材基材密度、握钉力、层间结合力都有要求。密度低、芯层松散、内结合强度不足的板材,即使表面饰面完整,铣槽后也容易暴露结构弱点。槽口加工会直接切开板材内部结构,基材质量差会放大开裂和崩边风险。
多层板、优质颗粒板、密度稳定的基材,在铣槽后表现会更可靠。若板材内部存在空洞、分层、压实度不均,槽口边缘容易毛糙,后期受力也更容易沿着薄弱层扩展。铣槽拉手不能只看饰面颜色和门型效果,必须把基材等级纳入工艺判断。
设计和下单阶段必须提前确认
铣槽拉手应在设计阶段就明确门板厚度、基材类型和加工方式,不能等生产阶段临时调整。因为一旦门型确定,板厚变化会影响门缝、铰链适配、封边厚度和柜体结构尺寸。如果设计图按18mm门板计算,后期改22mm可能牵动整套尺寸复核。
下单时需要把“铣槽拉手门板加厚”作为明确工艺要求,而不是口头说明。尤其是同一套柜子中既有普通门板又有铣槽拉手门板时,更要区分板厚和加工位置。质量管控的重点,是确保实际生产用板与设计要求一致,避免用常规18mm板材替代加厚方案。
不能省的是后期稳定性
铣槽拉手的优势是外观简洁、减少凸出五金、适合空间较窄的位置,但它的前提是结构安全。用18mm常规板材强行实现同样效果,短期看节省成本,长期看可能增加售后风险。铣槽拉手更推荐使用22mm加厚门板,并配合稳定基材和规范加工深度。
这类成本差异通常体现在板材厚度、加工工艺和五金适配上。它不是表面能一眼看出的配置,却直接影响门板多年使用后的状态。对于全屋定制项目来说,铣槽拉手位置的厚度投入,属于典型的隐蔽质量成本。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。