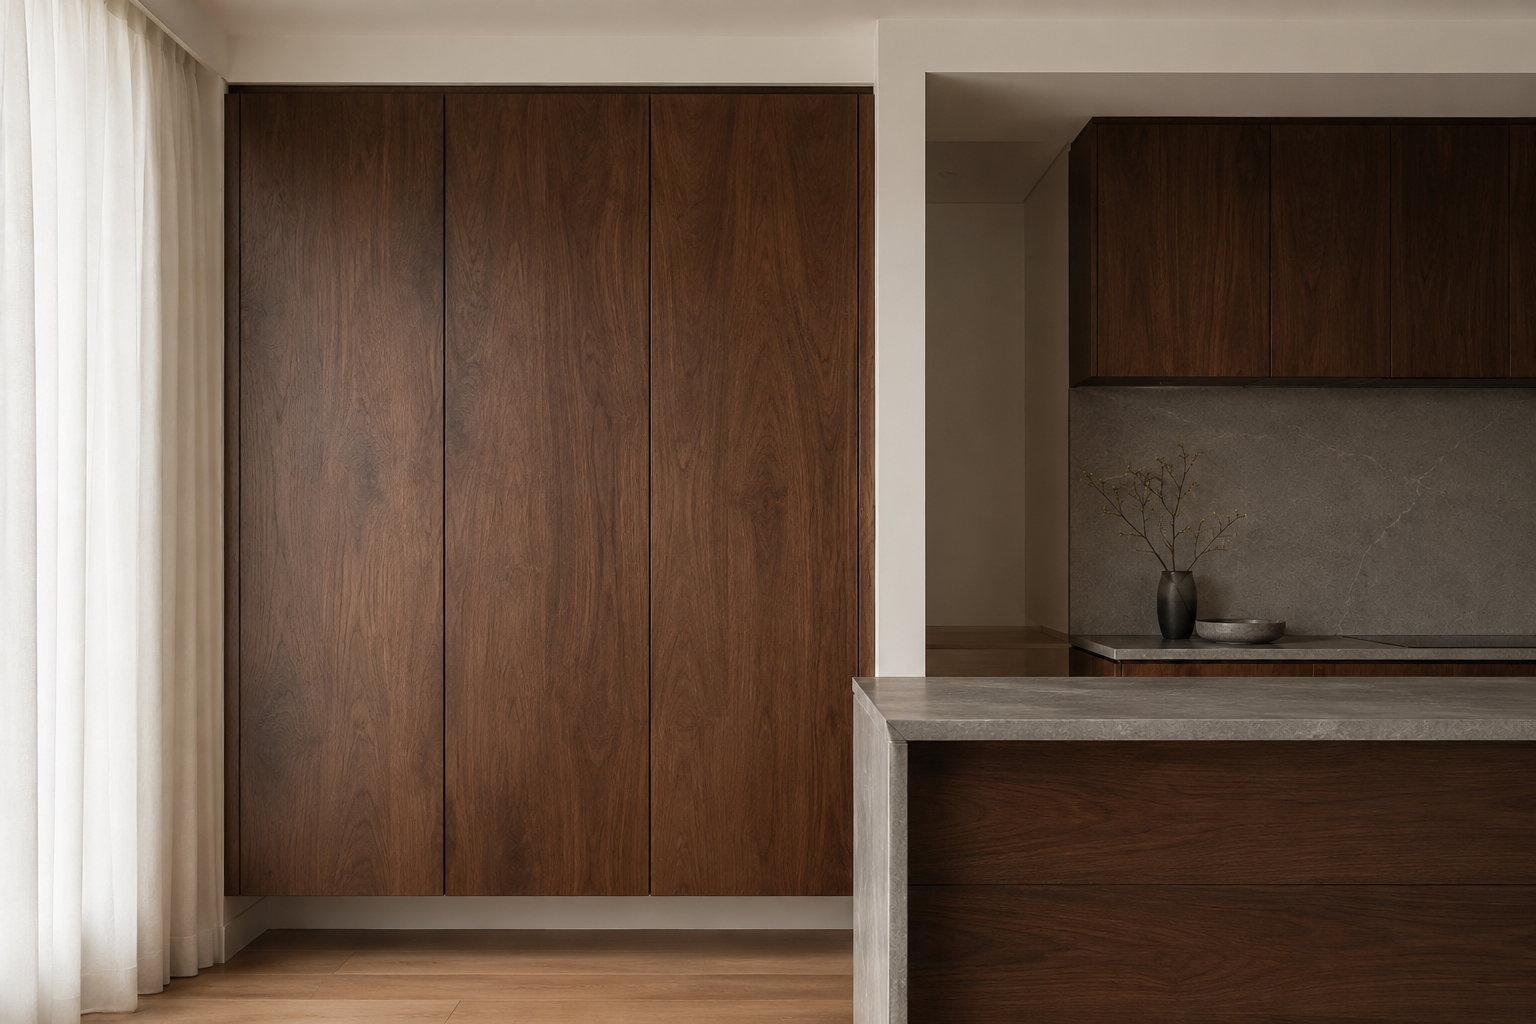
纯木蜡油对基材表面更敏感
纯木蜡油不是依靠厚涂层遮盖木材表面缺陷,而是通过渗透和薄膜化呈现木纹质感。也正因为涂层薄、遮盖力弱,前道打磨留下的砂痕、毛刺、拼板高低差都会被直接放大。对于北美黑胡桃木、白橡木、樱桃木等开放或半开放纹理木材,打磨精度直接决定最终表面细腻度和观感稳定性。
在常规涂装体系中,底漆、封闭底、面漆可以承担一定的填平和修饰作用。纯木蜡油工艺取消底漆后,木材表面几乎没有二次修正空间。尤其是三拼板、宽幅门板、侧板等大面积部件,光线掠射时更容易暴露打磨不到位的问题。
400目打磨通常不够稳定
很多工厂会把400目作为实木门板油漆前的精磨节点,但用于纯木蜡油时,400目并不一定能满足高品质表面要求。400目打磨后的表面仍可能存在细微砂路,木蜡油上油后会产生局部吸油差异,形成明暗不均或手感粗糙。对于深色木材,特别是黑胡桃木,细砂痕在上油后更容易显现。
纯木蜡油工艺的关键不是单纯追求“越细越好”,而是要让木纤维切削均匀、表面吸油一致。如果停留在400目,表面看似平整,但触感和侧光效果往往不够细腻。实际生产中,600目到800目更适合作为高要求纯木蜡油门板的终磨范围。
推荐打磨目数控制区间
纯木蜡油打磨应采用逐级递进,不建议从粗砂直接跳到高目数。跳目过大容易造成上一道砂痕没有完全消除,后续高目数只是把表面抛亮,并不能真正修复深砂路。合理的打磨路径应兼顾去除加工痕迹、修平表面和控制吸油均匀性。
| 工序阶段 | 常见目数 | 主要作用 | 控制重点 |
|---|---|---|---|
| 粗磨修整 | 180-240目 | 去除刀痕、轻微高低差 | 不可过度压磨 |
| 中磨过渡 | 320-400目 | 消除粗砂痕、整理纹理 | 保持砂路一致 |
| 精磨处理 | 600目 | 提升细腻度和手感 | 适合多数高要求木蜡油面 |
| 高精细处理 | 800目 | 优化侧光观感和触感 | 适合深色木材、大面门板 |
在实际执行中,600目是纯木蜡油工艺较稳妥的下限。如果客户对手感、光泽均匀度、近距离观感要求较高,可进一步做到800目。超过800目后,部分木材表面可能被抛得过密,反而影响木蜡油渗透,需要结合木种和油品测试。
三拼板更要重视终磨一致性
三拼板由多块实木拼接而成,不同板条之间可能存在纹理方向、密度和吸油速度差异。纯木蜡油上油后,这些差异不会被遮盖,反而可能表现为色差、光泽差和手感差。打磨不到位时,拼缝附近、纹理交错区域、端部边角更容易出现吸油不均。
三拼板门板在打磨时,不能只看正面平整度,还要检查拼接处是否有微高低差。终磨阶段应保持整板统一方向和统一压力,避免局部重复打磨造成吸油差异。对于黑胡桃木三拼门板,600-800目终磨可以明显降低砂痕显影和局部发花风险。
打磨质量要用侧光和触感共同判断
纯木蜡油工艺不能只依赖正面目视检查,因为很多细砂痕在正光下并不明显。生产现场应使用侧光检查门板表面,观察是否存在横向砂路、局部雾斑、拼缝阴影和毛刺残留。手感检查也很关键,合格表面应顺滑、无拉手感、无局部粗糙点。
判断打磨是否达到纯木蜡油要求,可重点检查以下项目:
- 侧光无明显砂痕:特别是门板中部和拼缝两侧。
- 触感连续顺滑:手掌横向滑动无颗粒感和阻滞感。
- 边角无毛刺残留:倒角、拉手槽、开孔边缘需同步精磨。
- 吸油测试均匀:小样上油后无明显深浅斑和局部发花。
- 终磨目数稳定:大面建议控制在600-800目范围。
过细打磨也要避免影响渗透
木蜡油需要进入木材表层纤维并形成稳定附着,如果打磨过细或表面被抛光,可能造成吸油不足。表面过度致密后,木蜡油停留在表层,后期容易出现干燥慢、手感发黏、耐污性不稳定等问题。因此,纯木蜡油终磨并不是无限提高目数,而是找到细腻度与渗透性的平衡点。
对于多数实木门板,600目可满足细腻手感和稳定吸油的基本要求。对于黑胡桃木等深色高端材,或客户明确要求更高表面效果时,可提升至800目。正式批量生产前,应使用同批板材、同款木蜡油、同样打磨路径做小样确认。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。