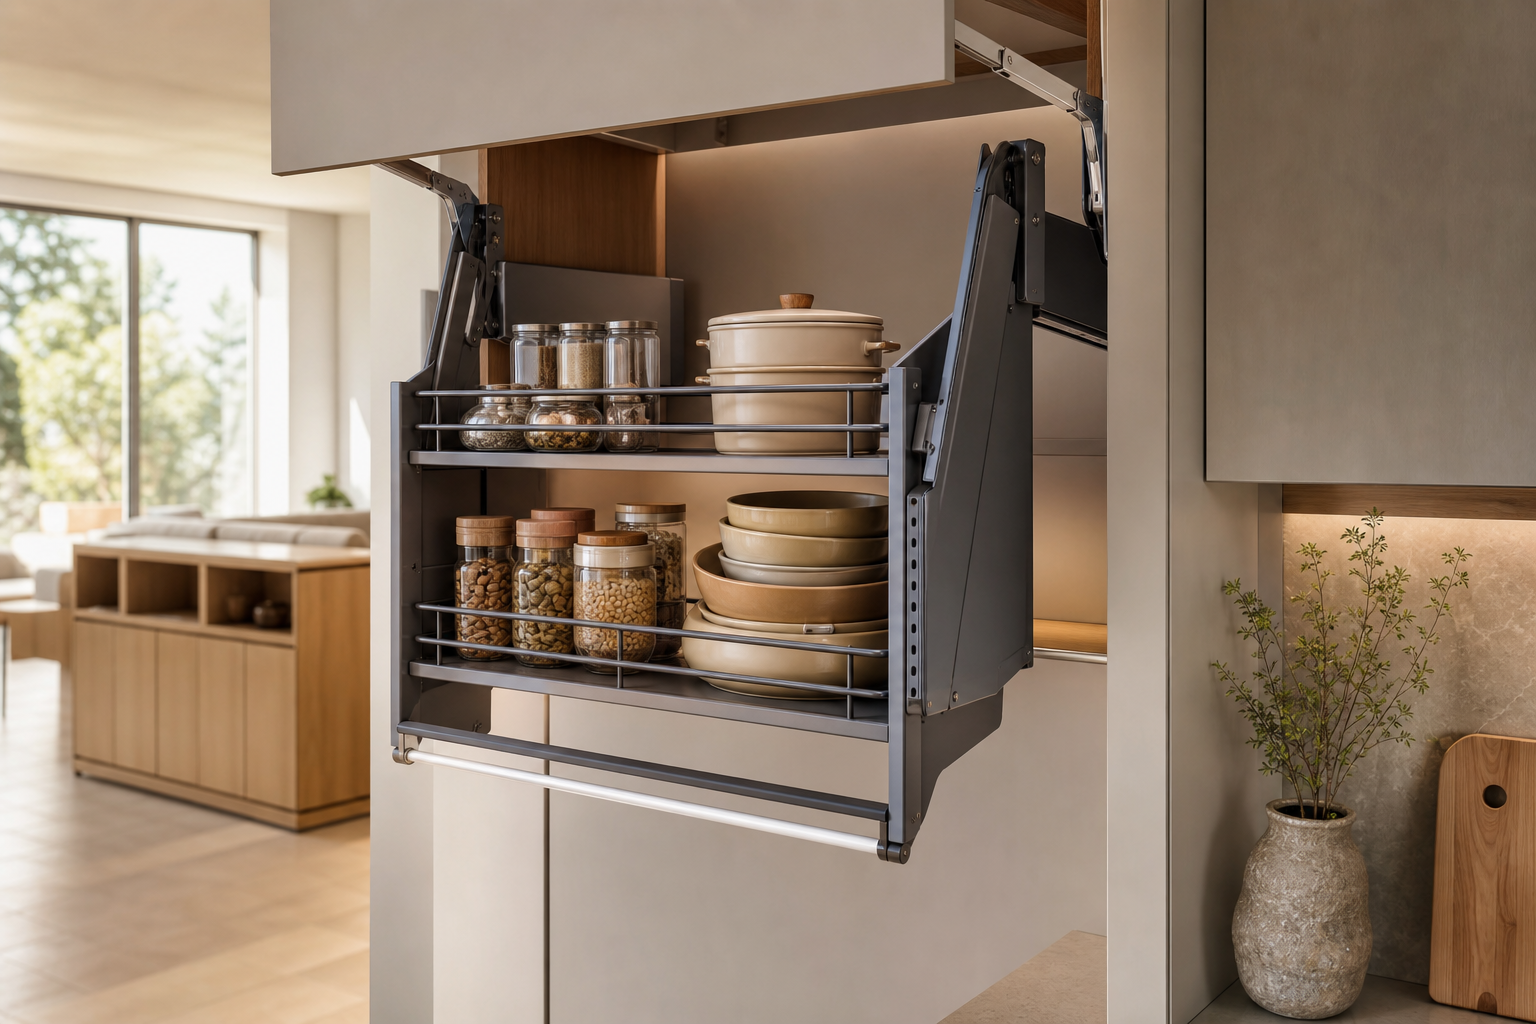
问题本质
部分国产手动升降拉篮的典型短板,不在“能不能拉下来”,而在“满载后能不能顺手推回去”。下拉阶段靠人体施力和机构导向,体验通常不会太差;回推阶段则依赖弹簧、气撑或助力机构提供反向辅助,一旦匹配不足,就会出现下拉轻松、回推费力。这类问题在样品空载演示时不明显,真正装锅具、调料、干货后才会暴露。
手动升降拉篮属于高位柜五金,使用场景决定了它必须兼顾安全、顺滑和可控。若回弹力不足,用户需要一手扶篮体、一手向上推,动作不稳定,长期使用会明显降低厨房效率。回推费力不是小瑕疵,而是升降机构设计和负载匹配不足的结果。
选型误区
很多选型只看篮体尺寸、层数和承重标称,忽略了升降机构的实际手感。标称承重通常代表结构不变形或不失效,并不等于满载状态下操作轻松。手动升降拉篮真正影响体验的,是回弹辅助、阻尼控制、轨迹稳定性和长期衰减。
常见误区如下:
| 选型关注点 | 常见判断方式 | 风险点 |
|---|---|---|
| 标称承重 | 只看“可承重多少公斤” | 承重够,但回推助力不足 |
| 空载手感 | 展厅空篮拉动顺滑 | 满载后阻力明显增加 |
| 篮体容量 | 越大越能装 | 负载越高,回弹机构压力越大 |
| 价格 | 低价替代进口或成熟产品 | 弹簧、阻尼和导轨一致性不稳定 |
回弹性能是核心指标
手动升降拉篮的回弹性能,决定了篮体从低位回到高位时是否省力。优质机构会根据篮体自重和设计载荷配置合适的助力系统,让用户在常规装载下只需轻推即可复位。若回弹力偏弱,满载后会出现明显“推不上去”;若回弹力过强,空载或轻载时又可能上冲,存在夹手和撞击风险。
选型时应重点测试中等负载和接近满载两种状态。只测试空载没有意义,因为厨房真实使用中不会长期空篮运行。较可靠的判断标准是:装入日常锅具或调料后,单手能否平稳推回,且不需要托底、猛推或二次借力。
阻尼决定安全感
阻尼不是为了“慢”,而是为了让升降过程可控。下拉时阻尼不足,篮体容易快速下坠;回推时阻尼不均,容易出现前半段费力、后半段突然上弹的手感断层。好的阻尼表现应是全行程阻力均匀、末端收止柔和、无明显顿挫和异响。
尤其在高柜或吊柜场景中,拉篮通常处在视线以上,使用者对机构反馈更敏感。阻尼不稳定会让用户下意识减少使用频率,最后变成“装了但不爱用”的鸡肋五金。对于手动升降类产品,阻尼和回弹必须一起看,单独强调顺滑并不完整。
长期手感比初装更重要
部分产品初装时手感尚可,但使用数月后会出现回推变重、左右晃动、异响增多等问题。这通常与弹簧疲劳、气撑衰减、滑轨磨损、连接件间隙扩大有关。升降拉篮属于高频受力五金,长期一致性比短期演示效果更关键。
质量管控中应关注反复升降测试,而不是只做静态承重验证。建议重点观察连续使用后的回位能力、左右同步性和末端定位稳定性。若样品在多次升降后已经出现回弹不足或阻尼衰减,批量交付后的投诉风险会更高。
现场测试方法
选型时应避免只听销售演示,必须进行负载测试。测试重量不应只放在篮体中间,还应模拟真实使用,把物品分布在前侧、两侧和上层位置。因为偏载会放大导轨和连杆机构的受力问题,更容易暴露卡滞、歪斜和回推费力。
建议按以下步骤判断:
- 空载测试:检查下拉、回推是否顺滑,有无异响和左右不同步。
- 半载测试:放入常用调料、碗碟或轻型锅具,测试单手回推是否轻松。
- 接近满载测试:模拟日常最大使用量,观察是否需要托举或借力。
- 偏载测试:将重量集中在一侧或前侧,检查是否卡顿、倾斜或回位失败。
- 连续测试:连续升降10次以上,观察阻尼是否发热衰减、手感是否变重。
不建议选择的表现
如果样品已经出现明显回推费力,不能寄希望于安装后改善。安装精度可以影响顺滑度,但无法根本弥补助力机构设计不足。空载都需要用力推回的产品,应直接排除。
以下表现属于高风险信号:
- 回推需要双手操作,说明助力不足或阻力过大。
- 满载后必须托底上推,说明机构与载荷不匹配。
- 上升过程忽轻忽重,说明阻尼和弹簧输出不线性。
- 左右不同步或篮体歪斜,说明导向结构和装配精度不足。
- 末端撞击明显,说明缓冲和限位控制不足。
质量管控重点
对定制工厂和设计端来说,手动升降拉篮不能只作为普通五金采购。它涉及柜体安装精度、用户操作高度、篮体负载和机构寿命,应纳入功能五金专项验收。验收标准应从“能升降”升级为“满载可轻松回推、全行程可控、长期手感稳定”。
采购阶段应要求供应商提供实际负载测试数据和循环寿命测试说明。交付阶段应在现场完成装载测试,确认回推力、阻尼、左右同步和末端缓冲。对于高频使用厨房,优先选择机构成熟、助力匹配明确、售后配件可追溯的产品。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。