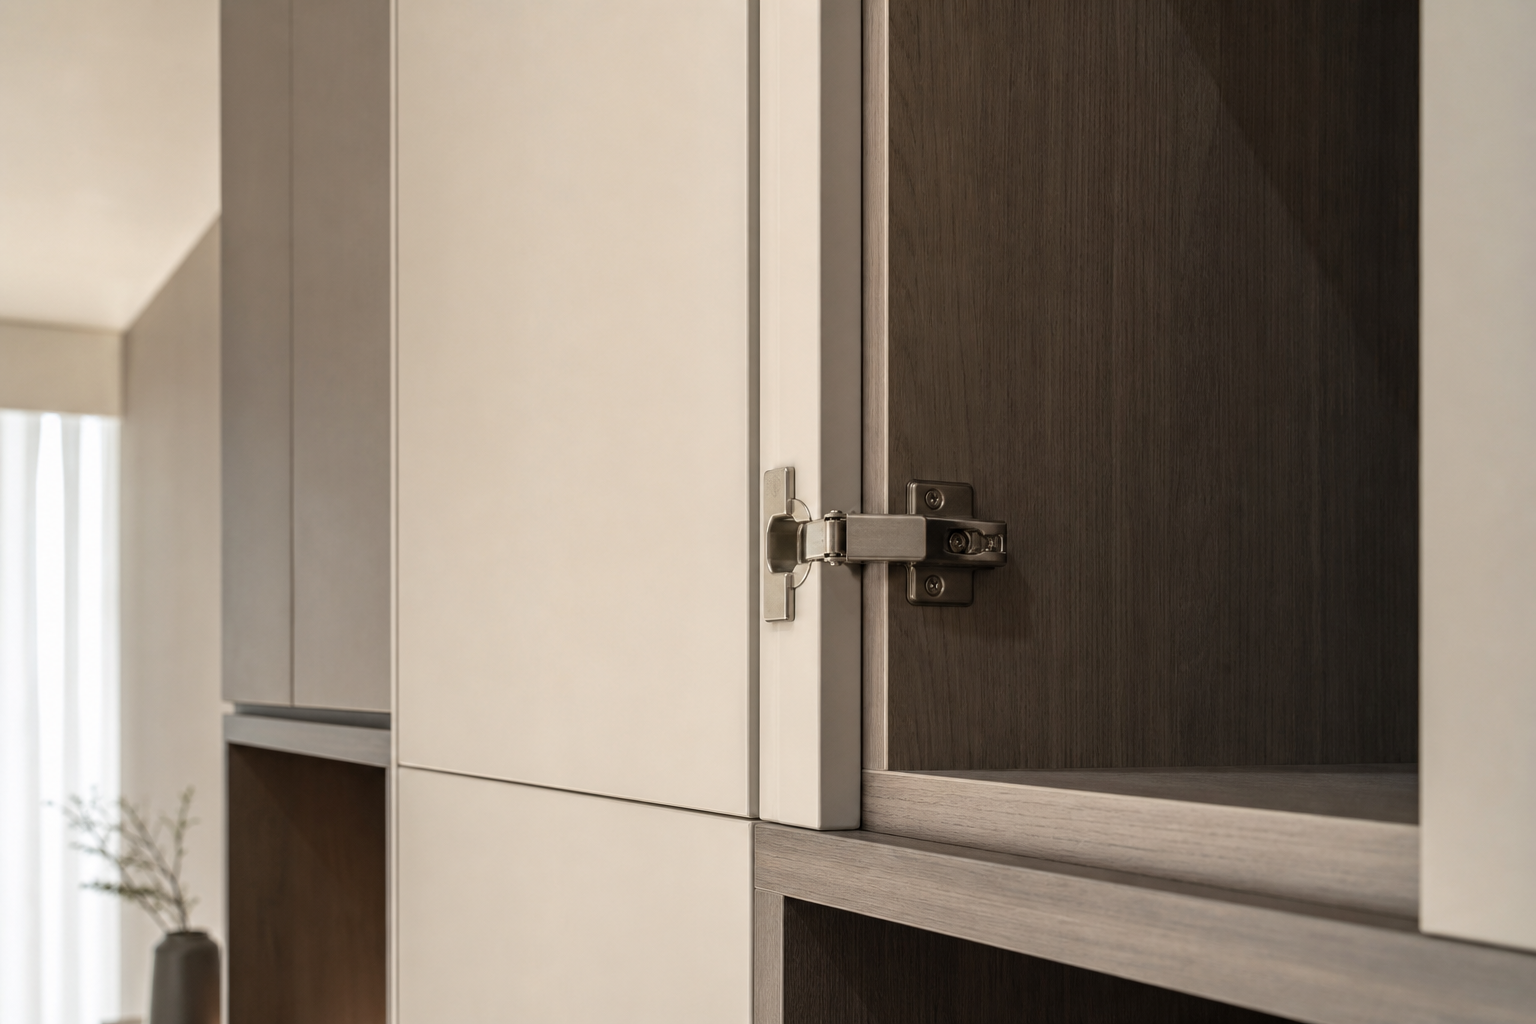
选型逻辑
门板铰链与侧板的连接工艺,不能只看“是不是新工艺”,更不能只看样板测试结果。真正决定量产稳定性的,是生产效率、安装便利性、容错率和现场不可控因素。同一套工艺,在工厂、仓库、工地三种环境里,表现可能完全不同。
所谓“好工艺”,不是单点强度最高,而是综合成本最低、失误最少、返工最少。铰链连接属于高频装配节点,任何一点偏差都会放大到开门手感、调门效率和售后风险上。选型时必须把加工能力、装配节拍、现场安装条件放到同一张表里看。
四类常见连接工艺
| 工艺类型 | 核心特点 | 适用重点 |
|---|---|---|
| 自攻螺丝 | 直接锁入板材,工艺简单 | 小批量、节拍要求高、现场快速装配 |
| 尼龙预埋 | 先预埋尼龙件,再锁铰链 | 兼顾效率和一定的重复拆装能力 |
| 金属预埋 | 预埋金属件承力更强 | 对强度、耐久、反复拆装要求更高 |
| 欧螺 / M4体系 | 标准化连接件,通用性强 | 适合标准化生产和常规铰链配置 |
自攻、预埋、欧螺不是“谁更先进”,而是对应不同的板材状态、设备能力和交付场景。如果把所有项目都套进同一种连接方式,往往会出现要么生产慢、要么安装难、要么现场容错低的问题。工艺选择的本质,是在强度、效率和风险之间做平衡。
自攻螺丝:效率高,但容错依赖现场
自攻工艺的优势非常直接,就是设备简单、加工快、成本低。对工厂来说,少一道预埋工序,生产节拍更容易拉起来,对现场来说,临时补装也方便。它的弱点同样明显,一旦孔位偏差、板材密度波动或反复拆装,咬合稳定性就会下降。
自攻更适合标准化程度高、安装路径短、售后拆装少的场景。它不适合把“高强度、可反复拆装、极低失误率”三件事同时都要求满。尤其在现场环境复杂、安装工人水平不一的情况下,自攻对操作规范的依赖更高。
尼龙预埋与金属预埋:提升稳定性,但工艺门槛更高
尼龙预埋的价值,在于把部分锁附风险前移到工厂端,提升现场装配的稳定性。它比纯自攻更利于控制孔位和安装手感,适合希望兼顾效率和一定容错率的项目。它的短板是承力上限和耐久表现通常不如金属预埋,不能把它当成万能方案。
金属预埋更偏向结构强度和重复拆装能力,适合对铰链连接稳定性要求更高的产品。它对预埋精度、材料一致性和加工稳定性的要求也更高,一旦前端控制不到位,后端安装会更麻烦。也就是说,金属预埋不是简单升级,而是把问题从现场转移到生产端。
欧螺体系:标准化强,但要匹配规格
欧螺体系的优点是标准化程度高,连接方式成熟,配套铰链与五金体系也更容易形成稳定流程。对于大批量生产来说,标准件有利于控制节拍、降低装配波动,并减少工人对非标件的理解成本。行业里常见的一个误区,是把更大规格的螺丝当成“更牢靠”的替代方案。
实际上,规格不是越大越好,关键是要匹配铰链结构、板材厚度和受力方式。比如常规生产中更应按标准体系选用M4,而不是随意放大到5mm平头自攻。规格一旦超出结构匹配范围,可能带来的不是更稳,而是孔位破坏、板材胀裂和后续维护困难。
选型判断要看这四个维度
| 判断维度 | 关注点 | 影响结果 |
|---|---|---|
| 生产效率 | 工序数量、节拍、设备依赖 | 决定工厂产能和交付速度 |
| 安装便利性 | 工人操作复杂度、现场调节空间 | 决定安装效率和返工率 |
| 容错率 | 孔位偏差、板材波动、重复拆装 | 决定失误后的修正难度 |
| 现场不可控因素 | 墙体、环境、工人水平、运输损伤 | 决定工艺是否适合落地交付 |
这四项里,任何一项被忽略,工艺选型都会失真。工厂端追求极致效率,现场端追求低门槛,管理端追求稳定交付,最终要落到同一套连接策略上。没有绝对最优工艺,只有最适配当前产线和交付模型的工艺。
现场交付更看重“稳”和“好改”
安装交付阶段最怕的,不是工艺不先进,而是工艺太挑条件。现场经常会遇到孔位微偏、板件轻微变形、安装顺序打乱、工具状态不一致等问题,这些都会放大工艺的脆弱性。能快速纠偏、能重复调整、能降低工人误操作损失的方案,往往比理论参数更有价值。
因此,门板铰链连接工艺的正确思路,不是追逐“新名词”,而是先判断项目的生产节拍、交付环境和安装组织能力。适合大规模稳定生产的,不一定最适合复杂现场;适合现场快速安装的,也不一定最适合高强度长期使用。选型的核心,是让工艺服务交付,而不是让交付迁就工艺。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。