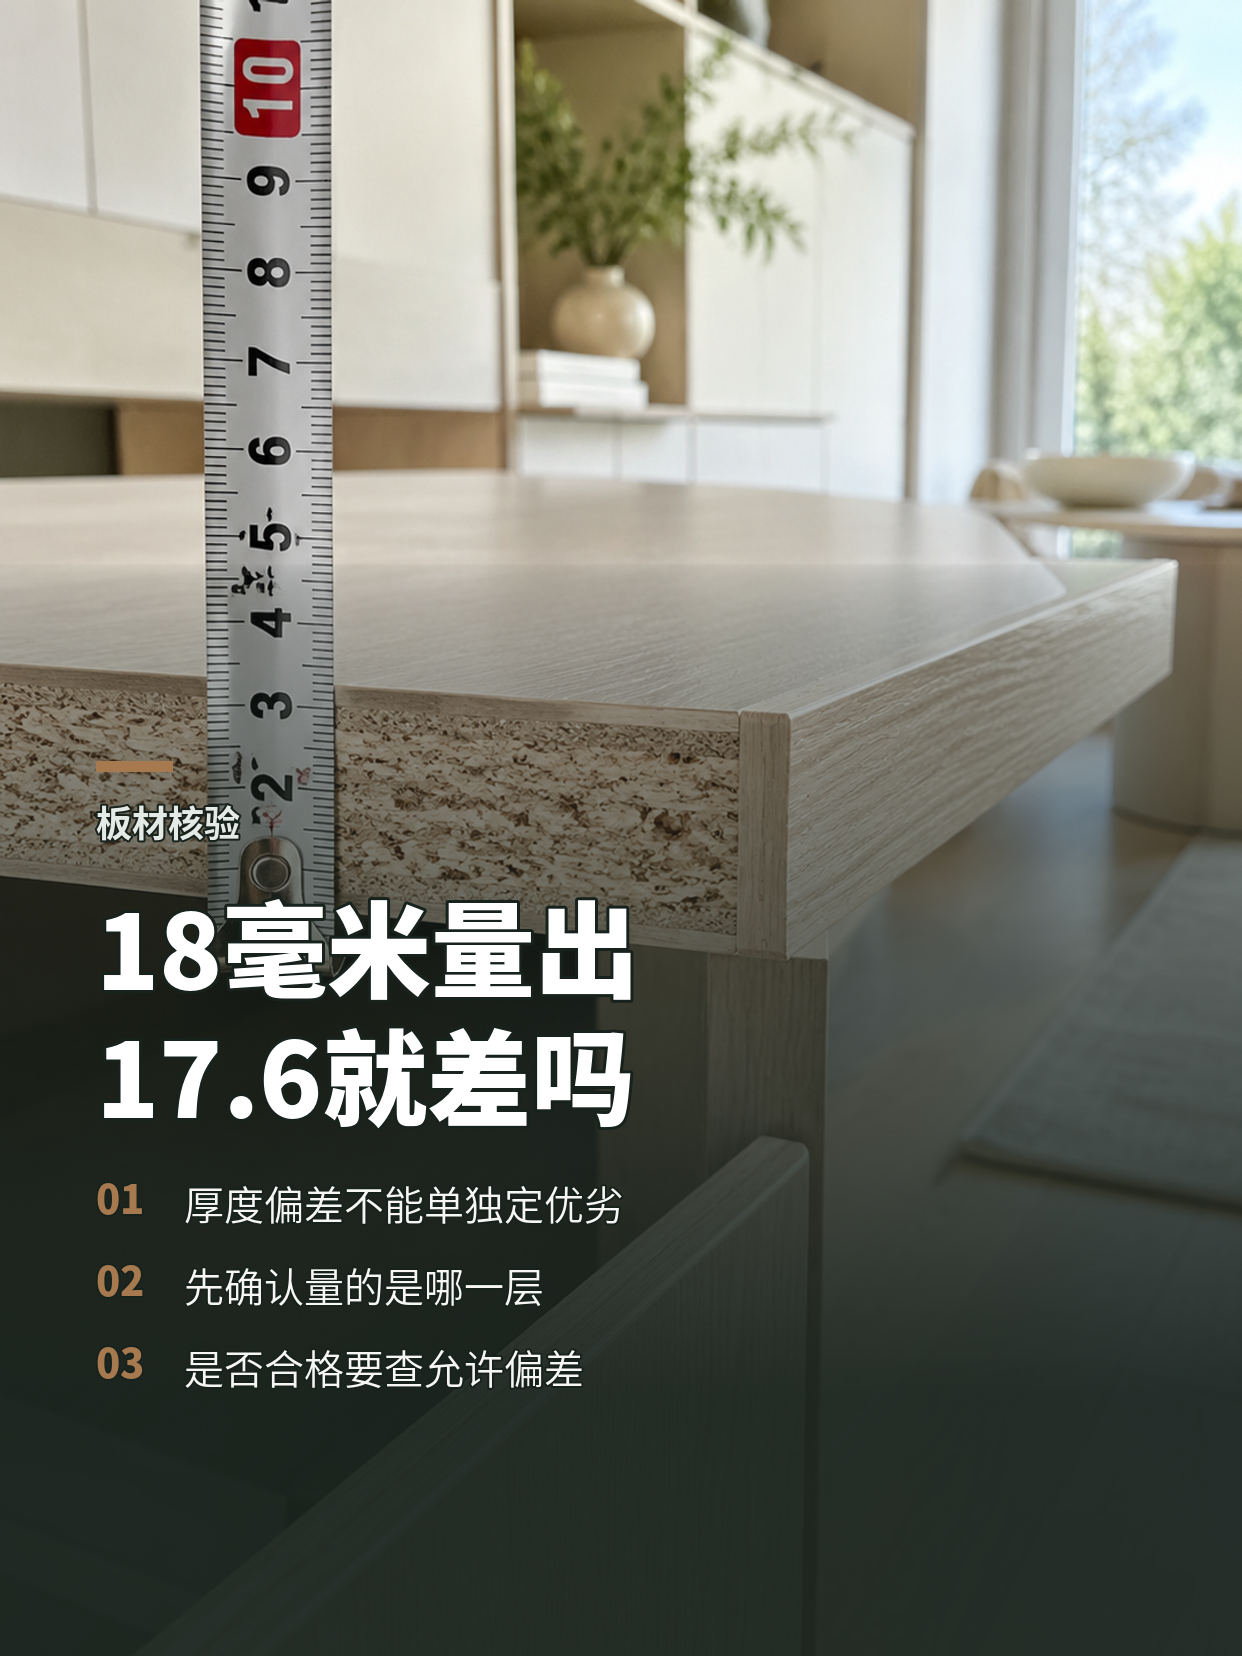
一块标称18毫米的柜体板,用卡尺一量,显示17.6毫米;另一块显示18.0毫米,哪块质量更好?厚度数字看起来很直观,也容易让人把“足不足厚”与“好不好”画上等号。可要让这次测量有判断价值,还得弄清楚标称厚度指什么、测量是否可靠,以及允许偏差是多少。
差了多少,可以算清楚
在全屋定制的选材讨论中,有一种观点认为,优质的18毫米板材能做到18.0毫米,或达到18.1、18.2毫米,而较差的板材可能只有17.6、17.7毫米。这种说法抓住了一个可以核验的指标:实测厚度与标称厚度之间的偏差。但它把几种读数直接对应到质量等级,判断依据还不充分。
以18.0毫米为比较基准,这些读数的差异如下。表中的数字只是对上述例子的换算,不代表某类板材的普遍检测结果。正负号分别表示厚于或薄于标称值。
| 实测厚度 | 与18.0毫米的偏差 | 相对偏差,约 |
|---|---|---|
| 18.0毫米 | 0毫米 | 0% |
| 18.1毫米 | +0.1毫米 | +0.6% |
| 18.2毫米 | +0.2毫米 | +1.1% |
| 17.7毫米 | -0.3毫米 | -1.7% |
| 17.6毫米 | -0.4毫米 | -2.2% |
厚度偏差可以作为质量核验的一项依据,但不能单独给板材定优劣。尺寸是否符合要求,要结合具体产品适用的标准、厚度公差和合同约定判断。18.2毫米也并不天然优于18.0毫米,因为尺寸控制既要约束负偏差,也要约束正偏差。
先确认量的是哪一层
“18毫米”究竟指基材厚度,还是包含饰面后的成品厚度,会影响读数的解释。基材两侧如果增加饰面层,成品的测量结果就可能与基材厚度不同。把裸板参数与饰面成品的读数直接比较,容易把口径差异误判为生产偏差。
核验时,可以先查看产品规格、供货说明或合同中的厚度定义,再选择对应的测量位置。测量板面总厚度时,卡尺测量面应贴合板材两侧,避开封边、崩边、毛刺和局部凸起。否则,测到的可能包含加工处的局部影响,无法准确代表板材本身的厚度。
卡尺显示18.0,也要看怎么量
一次读数恰好为18.0毫米,只能说明该位置在当次测量条件下显示了这个数值。卡尺的显示分辨率、准确度、归零状态,以及测量时的贴合方式,都会影响结果。屏幕能显示到小数点后两位,也不意味着测量结果就准确到0.01毫米。
更有用的做法,是在同一块板材的多个位置测量,并记录位置和读数。有可接触的断面时,可选择不同边部位置;有未加工样板时,也可以比较边部与内部位置。对同批板材再抽取其他样本,才能进一步观察厚度控制是否一致。
平均厚度接近18毫米,与各处厚度都接近18毫米,是两个不同的问题。一块板的若干测点可能有厚有薄,平均值却恰好接近标称值。用于判断尺寸控制时,平均值、最薄值、最厚值和测点之间的差异,都比单个“漂亮读数”更有信息量。
厚度有实际影响,但不包办质量判断
厚度会影响板材的截面尺寸,也关系到部分槽口、连接件和装配尺寸的匹配。在材料性能、板件宽度和受力条件相同的前提下,厚度变化还会影响抗弯刚度。若实际厚度与设计采用的厚度不一致,可能增加加工或装配调整的需求。
但板材质量还涉及内部结构、胶合质量、力学性能等因素,这些不能靠卡尺读数推断。厚度达到18.0毫米,不足以证明握螺钉力、内结合强度或甲醛释放量符合要求。厚度不足也不能直接说明这些指标一定较差,它首先提示的是尺寸符合性需要核查。
量到17.6毫米,下一步查什么
当标称18毫米的板材反复测得17.6毫米时,首先应核对测量口径,再查看适用标准或合同允许的厚度偏差。不同板材类型、加工状态和约定条件,可能对应不同要求,不能套用一个未经确认的统一阈值。如果复测结果超出相应允许范围,就有了判断厚度不符合要求的具体依据。
验收记录应保留产品型号、标称厚度、测量位置、各次读数及所依据的公差要求。这样,“这块板薄了”就能转化为可复核的尺寸问题,而不是凭手感或单次读数争论。判断的落点应是厚度是否符合约定、批次是否稳定,以及偏差是否影响使用。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。