一张黑胡桃木马蹄桌完成榫卯和组装后,表面看起来已经平整,手掌顺着木纹摸过去却可能仍有轻微扎手感。此时直接涂木蜡油,细小毛刺会吸附油料,干燥后形成粗糙颗粒,逆光下还可能显出杂乱砂痕。决定成品触感和纹理表现的,往往是涂装前从180目到600目的逐级打磨。
砂纸目数代表什么
砂纸目数可以理解为磨料颗粒粗细的等级。同类砂纸中,目数越低,磨削能力通常越强,留下的划痕也越明显;目数越高,主要作用越接近消除细纹和改善触感。实木家具表面处理可从180目起步,再逐级提高至600目,具体起始目数还要结合刨削质量和现有划痕判断。
| 打磨阶段 | 主要任务 | 常见检查重点 |
|---|---|---|
| 180目 | 去除刨痕、轻微高低差和明显毛刺 | 是否仍有横向刀痕、凹坑 |
| 中间目数 | 消除上一道砂纸留下的划痕 | 砂痕是否均匀、方向是否一致 |
| 600目 | 细化触感,为木蜡油涂装准备表面 | 是否无毛刺、无漏磨和局部发亮 |
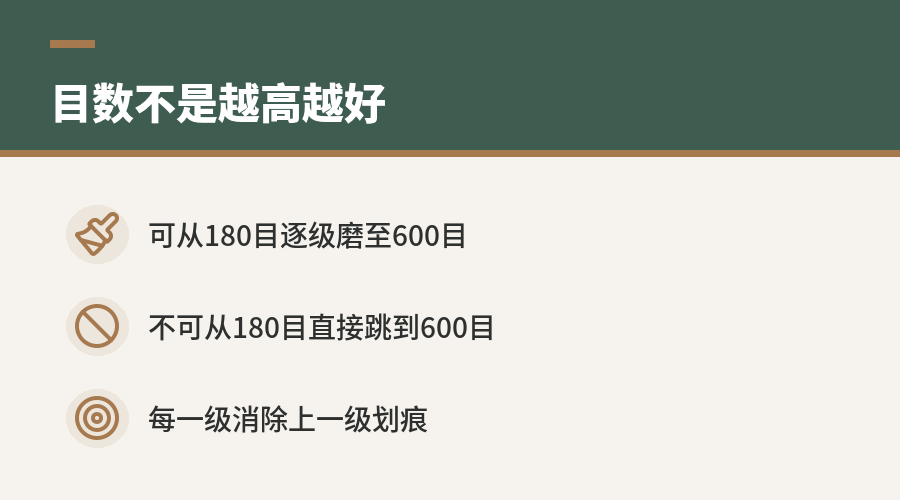
目数不能一次从180目直接跳到600目。细砂纸对深划痕的去除效率有限,跳级后看似光滑的表面,涂油时仍可能暴露前一道粗砂留下的痕迹。逐级打磨的核心,是让每一级砂纸消除上一级划痕,而非单纯追求更高目数。
为什么要顺着木纹打磨
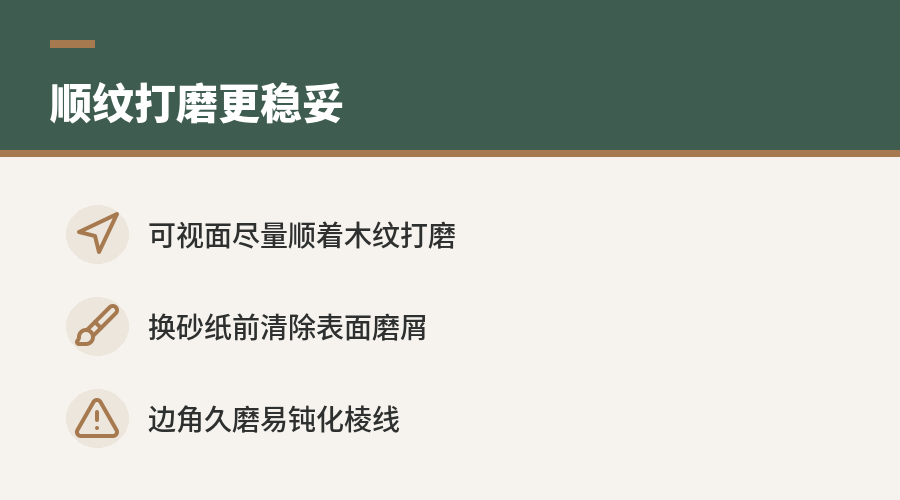
黑胡桃木具有清晰的天然纹理,横向砂痕与木纹方向交叉后,在干燥木料上有时并不明显。木蜡油进入表层后会加深木材颜色并提高纹理对比度,原先隐藏的横砂痕也可能随之显现。因此,家具可视面通常应尽量顺纹打磨,并在更换砂纸前清除表面和缝隙里的磨屑。
边角、桌面边框及弧形部位更容易出现打磨不均。若在同一点停留过久,棱线可能被磨钝,局部也可能因过度抛光而产生与周围不同的吸油表现。机器适合处理开阔平面,靠近造型线、接缝和边缘的位置则更依赖受控的手工修整。
“无毛刺”比“打过600目”更重要
砂纸目数只说明所用工具,不能直接证明表面已经合格。同样使用600目砂纸,打磨方向、受力大小、砂纸磨损程度和是否漏磨,都会影响结果。验收时应以表面无毛刺、无明显砂痕、触感连续且棱线完整为准,而不能只看工序记录。
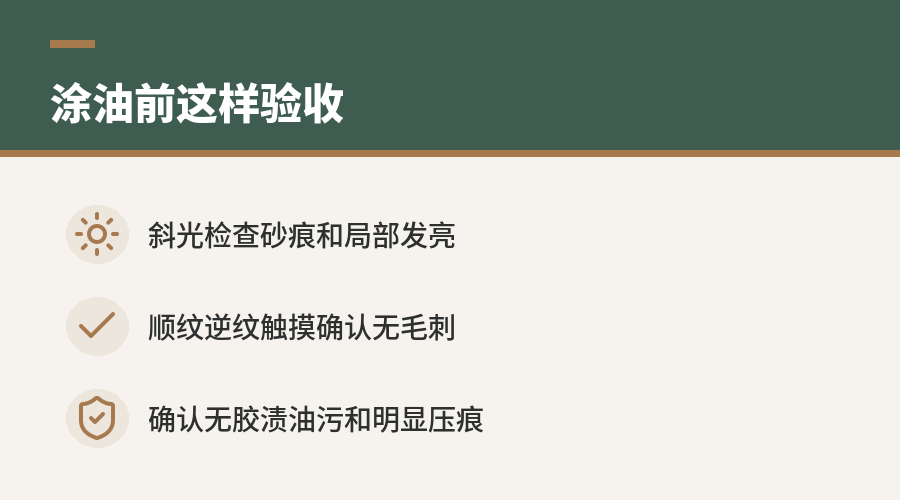
检查可在清理磨屑后进行。手掌顺纹和逆纹轻触,能够发现残留毛刺;斜向光线更容易暴露旋纹、横砂痕和局部凹陷。若发现较深划痕,应退回能够有效消除该划痕的目数,再按顺序重新细磨,反复用细砂纸擦拭通常难以高效修正深痕。
木蜡油为何会显出黑胡桃木纹理
黑胡桃木的深浅纹理来自木材自身的色泽与组织差异。木蜡油润湿木材表层后,会降低干燥表面的散射感,使纹理对比和材质感更清楚。它呈现的是木材原有特征,无法代替前期打磨,也不会自动遮住压痕、胶印和砂纸划痕。
打磨过细同样需要控制。若局部被反复抛磨得过于光亮,表层吸油速度可能与周围区域不同,涂装后出现深浅差异;端面和顺纹面本身的吸油能力也不一致。施工时应先彻底除尘,再按木蜡油产品要求薄涂并擦除多余油料,避免残留形成黏腻或不均匀的表层。
涂油前的验收顺序
- 清除桌面、边框、接缝及纹理孔隙中的磨屑。
- 在斜光下检查横砂痕、旋纹、漏磨和局部发亮。
- 顺纹与逆纹触摸表面,确认没有扎手毛刺。
- 检查边角和造型线是否完整,避免因反复打磨而变钝。
- 确认无胶渍、油污和明显压痕后,再进入木蜡油涂装。
从180目逐级处理到600目,是一套可执行的表面处理路径;最终质量仍由每一级划痕是否被消除来决定。对黑胡桃木家具而言,木蜡油会放大纹理,也会放大打磨缺陷。涂装前把“无毛刺、无乱纹、无漏磨”逐项验清,才能让木材本身的纹理稳定显现。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。