一扇柜门反复调了几次,缝隙还是一边宽、一边窄,问题未必出在铰链上。现场常见的情况是,柜体本身没有完成水平和垂直校正,安装人员却先通过铰链调节螺丝去“追”门板位置。铰链确实能改变门板与柜体之间的相对位置,但它无法替代柜体找平,也无法消除柜体整体倾斜带来的安装误差。
铰链工艺为什么反复变化
门板铰链的安装工艺,长期围绕两个问题调整:怎样让铰链与柜板连接得更牢,怎样让门板安装后更容易校正。早期部分柜板不做隐孔,铰链或底座直接依靠螺钉固定,现场安装对定位精度和操作经验的依赖较高。
后来,行业中陆续出现了金属预埋件、铜预埋件等做法。预埋件能够改变螺钉与板材的连接方式,但也增加了加工、采购、装配和质量控制环节。预埋件的位置一旦出现偏差,后续铰链安装仍然需要通过现场调整来补偿。
在实际生产中,不同工艺往往会经过一段时间的试用和比较。最终回到隐孔配合铰链底座定位的方案,原因通常与加工效率、安装稳定性和现场维护难度有关。工艺的选择并不只看单个部件的结构,还要看它能否在工厂加工、运输和现场交付的多个环节保持一致。
隐孔和底座分别解决什么问题
“隐孔”指在柜板上预先加工出的定位孔或安装孔,孔位通常由设备按照设计数据完成。它的作用是给铰链或铰链底座提供稳定的安装基准,减少现场凭目测划线、反复试装造成的偏差。
铰链底座则负责把铰链固定在柜体侧板上。底座的孔位、安装方向和与柜体边缘的距离,会影响铰链的受力状态,也会影响门板关闭后的覆盖关系和缝隙表现。底座没有安装到正确位置,铰链本体即使质量合格,门板也可能出现偏斜、下垂或关闭不顺。
现场常见的三类部件名称可能不同,例如平板铰链、固装底座铰链等。具体结构和调节方式取决于品牌与型号,不能仅凭外观判断其安装方法。判断工艺是否合理,应回到几个可核对的条件:孔位是否按图加工,底座是否按定位基准安装,柜体是否已完成校正,以及门板是否在正确受力状态下调节。
柜体校正必须排在前面
柜体安装时,首先要检查整体水平、垂直和连接关系。水平校正主要确认柜体左右方向和前后方向是否处于设计状态,垂直校正则确认侧板、立板和整体柜体是否出现倾斜。多组柜体连接时,还要检查相邻柜体之间是否错位,否则单个柜门调好后,整体排列仍可能不齐。
柜体未摆正时,门板相当于安装在一个倾斜或扭曲的基准上。此时拧动铰链调节螺丝,只是在改变门板局部位置,无法修正柜体底部不平、侧板倾斜或连接处错台。为了遮盖这些基础误差,门板可能被迫调到极限位置,导致铰链受力不均、开合阻力增加,后期也更容易出现缝隙变化。
校正过程中,安装人员应同步检查柜体的支撑点、连接螺丝和相邻板件。若柜体因地面高差产生扭曲,需要先通过垫平、调整支撑或重新校正连接关系解决。铰链微调的前提,是柜体已经成为稳定、正确的安装基准。
正确的安装顺序
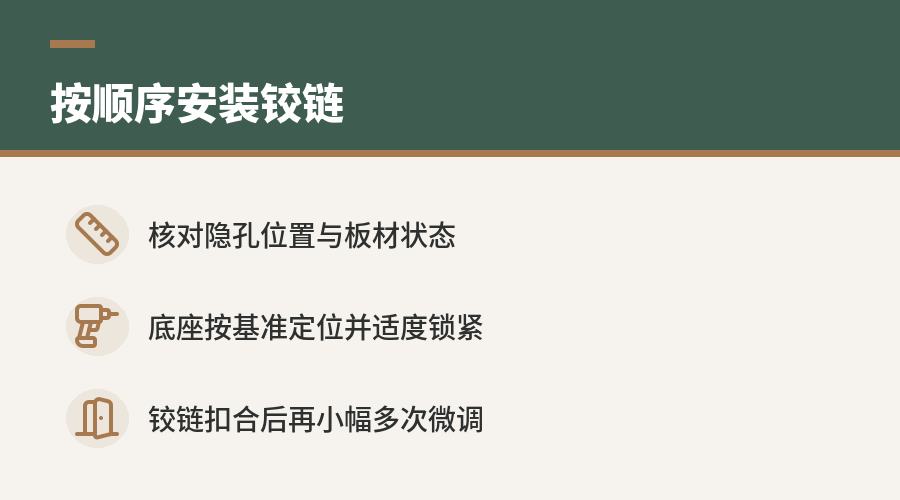
铰链安装可按以下顺序进行:
-
校正柜体
检查柜体水平、垂直、前后进出以及相邻柜体的连接状态,确认柜体没有明显倾斜和扭曲。 -
核对隐孔
按加工图或产品工艺要求检查隐孔位置、数量和孔内状态,确认没有漏孔、错孔、孔位偏移或板材破损。 -
定位安装底座
将铰链底座安装到对应隐孔和基准位置,确认底座方向一致、贴合稳定,螺钉锁紧程度适当。过松会造成底座位移,过度锁紧则可能损伤板材或影响连接件受力。 -
安装铰链本体
将铰链本体与门板连接,再与柜体侧板上的底座扣合或固定。安装时应确认铰链没有卡斜,门板重量没有单独压在某一个铰链上。 -
进行轻微微调
在柜体和底座位置正确的情况下,通过铰链的调节结构修正门板左右缝隙、上下位置及与柜体之间的贴合关系。调节应以小幅度、多次观察为主,避免一次大幅拧动导致门板位置失控。
这个顺序把“基础定位”和“局部调整”分开处理。前者依靠柜体校正、隐孔和底座完成,后者才由铰链调节结构承担。两者顺序颠倒,现场就容易把本应由柜体安装解决的问题,转嫁给铰链。
铰链能调节什么,不能调节什么
多数可调铰链可以在一定范围内改变门板的位置,用于修正门板之间的缝隙、门板与侧板的覆盖关系,以及门板关闭时的贴合状态。调节范围受铰链结构、底座位置、门板加工精度和柜体状态共同限制。
| 现场现象 | 优先检查的部位 | 不宜直接采取的做法 |
|---|---|---|
| 上下缝隙不一致 | 柜体水平、门板高度、铰链安装状态 | 先把某一只铰链拧到最大 |
| 左右缝隙变化 | 隐孔和底座位置、相邻柜体排列 | 只调一侧铰链,忽略整扇门 |
| 门板关闭后外凸或内缩 | 底座进出位置、铰链扣合状态 | 用蛮力压门板改变形状 |
| 门板下垂 | 柜体是否扭曲、铰链是否受力均匀、螺钉是否松动 | 只增加调节力度 |
| 多扇门整体不齐 | 柜体连接和统一基准线 | 逐扇门单独补偿 |
如果同一排门板都呈现相同方向的偏差,问题更可能出现在柜体校正、安装基准或整体连接上。如果只有单扇门出现异常,再检查该门板的加工尺寸、铰链安装和底座定位。通过偏差的分布判断原因,通常比盲目反复调节更有效。
交付验收应看安装结果
验收铰链安装时,不能只看门板能否关闭。应观察门板之间的缝隙是否基本均匀,门板与柜体是否保持合理贴合,开合过程中是否有明显摩擦、卡顿或回弹。还要检查铰链底座是否牢固,螺钉是否松动,铰链与隐孔是否对应,门板重量是否由多个铰链共同承受。
对于成排柜门,验收重点还包括横向和纵向的整体关系。单扇门调得整齐,但相邻门板高低错位,说明校正没有覆盖整组柜体。若铰链调节螺丝已经接近极限,门板仍需要明显偏移才能关闭,也应回头排查柜体水平、垂直和底座定位,而不能把这种状态当作正常微调。
真正稳定的铰链效果,来自“柜体校正、隐孔定位、底座安装、铰链微调”的连续配合。其中任何一步出现明显偏差,后面的精密结构都只能承担有限的补偿,无法替代前一道工序。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。