一块标称18毫米的实木多层板,实际厚度只有17.0或17.5毫米;原本由11层单板组成的板材,变成了9层;单层单板厚度也从1.7毫米降到1.6毫米。板材仍然可以完成开料、封边和安装,但在热压饰面后,表面出现局部发白,问题往往才显现出来。
这类现象与多层板的降本方式有关。降低单板用量、减少层数、减小单板厚度,属于结构和材料用量调整;降低热压压力,则会直接改变板材内部的压实程度。压力降低后,板材密度下降,原材料消耗可以减少,但基材表面的平整度、紧实度和孔隙状态也会发生变化。
18毫米多层板,尺寸变化意味着什么
多层板由多张木质单板纵横交错组坯,再经过涂胶、热压形成。板材厚度主要取决于单板厚度、层数、胶层厚度以及热压后的压缩程度。以18毫米板材为例,单板厚度和层数的变化,会直接影响单位面积的木材用量。
| 生产调整方式 | 可能出现的变化 | 对饰面的影响 |
|---|---|---|
| 单板由1.7毫米降至1.6毫米 | 每层木材用量减少 | 厚度稳定性和表面支撑能力下降 |
| 11层减少至9层 | 结构层数减少 | 板面受力和厚度均匀性改变 |
| 成品厚度由18毫米降至17.0或17.5毫米 | 实际规格缩水 | 饰面压合时的贴合状态发生变化 |
| 降低热压压力 | 板材压实程度下降 | 表面更容易保留微孔隙和微观不平整 |
这些调整并不必然导致板材无法使用。板材能否满足要求,还要看单板含水率、厚度偏差、树种、缺陷控制、施胶量、热压温度和时间等因素是否匹配。问题在于,当多个参数同时向低成本方向调整时,原本由工艺余量承担的风险会被放大。
热压压力降低,板材内部发生了什么
热压的作用不只是把多层单板“压在一起”。在温度、压力和时间共同作用下,木材组织被压实,胶黏剂流动、渗透并固化,单板之间形成稳定结合。压力不足时,单板之间的贴合程度可能下降,局部空隙、凹凸和密度差异更容易保留下来。
多层板的表面并非完全均匀。单板上的导管、木材纹理、节疤、裂隙和旋切痕迹,都会影响表面状态。压实程度不足时,表层单板对饰面纸的支撑不够稳定,部分区域可能比周围更疏松,形成肉眼不明显的微观高低差。
这里的“降密度”不能简单理解为板材越轻越差。密度需要与板材用途、结构强度和检测标准对应。真正的风险在于,密度降低如果伴随表面压实不足和密度分布不均,饰面工序面对的就不是一个稳定、平整的基材表面。
为什么饰面后才出现发白
饰面纸通常需要依靠浸胶树脂与基材表面形成贴合。热压饰面时,纸张、树脂和基材会同时受到温度与压力作用。基材表面较为紧实、平整时,饰面纸能够获得连续支撑;如果表面存在微孔隙或局部疏松,树脂的流动和固化状态就可能出现差异。
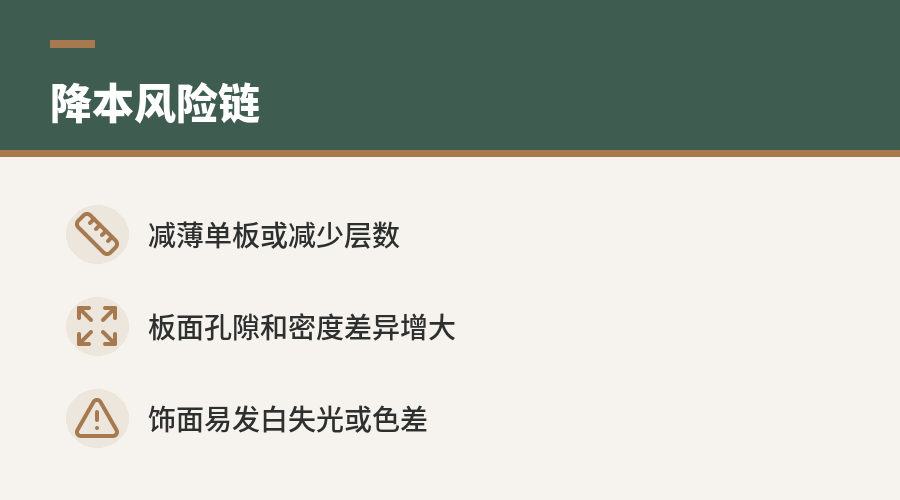
发白通常表现为局部颜色变浅、光泽下降或出现雾状区域。其形成可能与以下因素共同有关:
- 基材表面孔隙较多,饰面纸与板材之间存在微小空隙;
- 饰面树脂未能均匀润湿或填充基材表面;
- 热压过程中局部受力不均,导致纸张与基材贴合不足;
- 基材含水率、饰面纸含水率或浸胶量不匹配;
- 板面粗糙度和密度差异较大,造成光线反射不一致。
当光线照射到这些微小空隙或不均匀区域时,界面会产生不同的散射效果,表面看起来就像覆盖了一层白雾。它未必意味着饰面纸本身变白,很多时候是基材支撑、树脂润湿和界面贴合共同变化后的外观表现。
因此,不能看到发白就直接判定为“浸胶不足”,也不能把责任全部归到饰面压机。发白是一个表面结果,原因可能出在基材制造、浸胶、储存或最终热压中的任何一个环节。
多层板降本为什么容易叠加风险
以桉木多层板为例,生产企业可能同时调整单板厚度、层数和热压参数。单独减少0.1毫米单板厚度,或单独降低热压压力,未必马上出现明显缺陷;但当板材本身已经变薄,表面支撑能力下降,再叠加低压力热压,饰面工序的容错空间就会缩小。
这类降本方式还会带来厚度一致性问题。名义上同为18毫米的板材,实际厚度如果在17.0至18.0毫米之间波动,饰面压合时的有效压力、胶层厚度和设备间隙都会受到影响。对于连续生产线来说,局部板面、板材边部和不同批次之间的差异,可能比单个平均值更能决定最终外观。
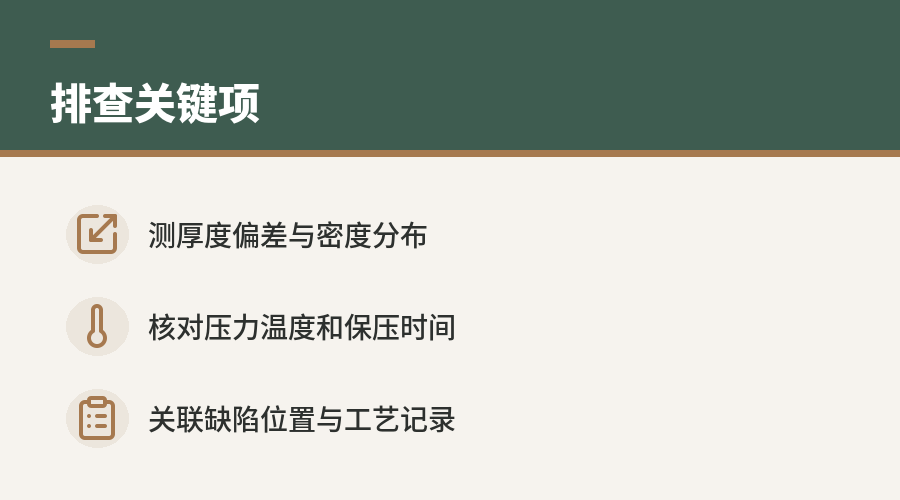
生产中常见的风险链条可以表示为:
- 单板厚度或层数减少,木材用量下降;
- 热压压力降低,板材整体密度和表层压实程度下降;
- 板面微孔隙、粗糙度和密度差异增大;
- 饰面树脂润湿、流动和贴合不均;
- 成品出现局部发白、失光或色差。
这条链条并非每批板材都会完整发生,但它解释了为什么同样的饰面纸和压贴参数,换用不同密度、不同表面状态的多层板后,结果可能明显不同。
质量管控要看哪些指标
控制发白,不能只抽检成品外观。基材进入饰面工序前,应重点关注实际厚度、厚度偏差、面板平整度、表面粗糙度、密度分布、含水率和胶合状态。热压工艺则要核对压力、温度、时间以及设备压力的均匀性,不能只看设备设定值。
排查时可以按工序分开验证:
- 基材端:测量不同位置的厚度和密度,观察表层是否有疏松、凹陷、裂隙或明显旋切缺陷;
- 浸胶端:核对饰面纸克重、浸胶量、挥发物含量和储存状态;
- 压贴端:检查热压板平整度、压力分布、温度均匀性和保压时间;
- 成品端:在不同光线角度观察发白区域,并结合剥离、表面结合强度和耐热耐湿测试判断缺陷性质。
如果发白集中在木材导管、节疤或局部疏松区域,基材表面状态的关联性更强;如果整张板大面积均匀发白,则还应排查浸胶量、纸张状态、热压温度和压力设置。只有把缺陷位置与工艺记录对应起来,才能区分是密度问题、胶合问题还是饰面参数问题。
多层板通过降低热压压力来降低密度,确实可以减少压实过程中的能耗和原材料消耗,也可能满足部分对重量和成本敏感的应用需求。但当密度下降超过饰面工艺能够适应的范围,节省下来的材料成本,可能转化为返工、分选和售后成本。低密度本身不是缺陷,密度与表面状态失去匹配,才是饰面发白风险上升的关键。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。