同一张装饰纸、同一套温度参数,压贴在一种基材上发白,换成另一种基材却正常。车间里遇到这种情况,很多人会先怀疑纸、胶水或温度,但热压机压力也常被忽略。它不直接改变胶水配方,却会改变胶水在模板、装饰纸和板材表面之间的“工作空间”。
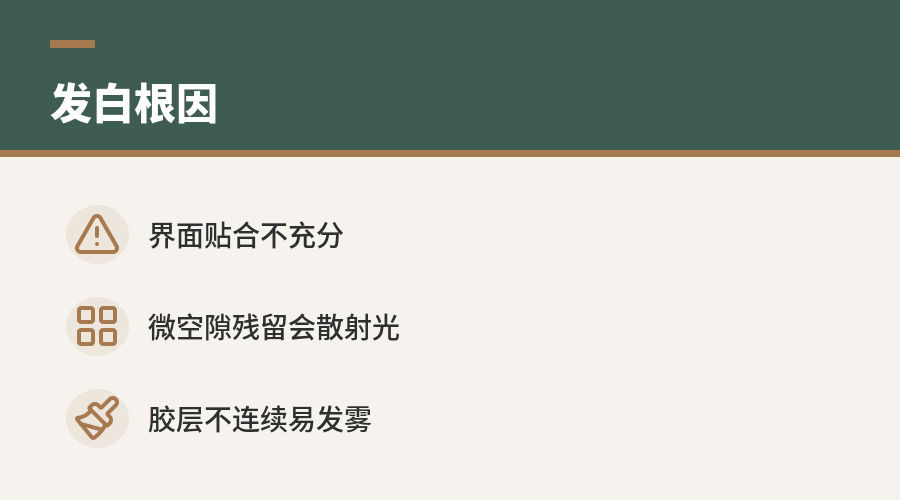
饰面发白并不只是一种视觉问题。它往往和界面贴合不充分、微小空隙残留、胶水填充不足有关。当局部缺少连续、均匀的胶层时,光线在微空隙和纤维界面发生散射,表面就可能呈现发白、发雾或发浅的效果。
压力影响的不是颜色,而是界面距离
热压过程中,模板、浸胶装饰纸和板材表面并不是理想的平面贴合。板材砂光纹、表面孔隙、铺装层松散区域、纸张自身厚薄差,都会形成微小高低差。胶水需要在这些位置流动、铺展,并填补界面间的空隙。
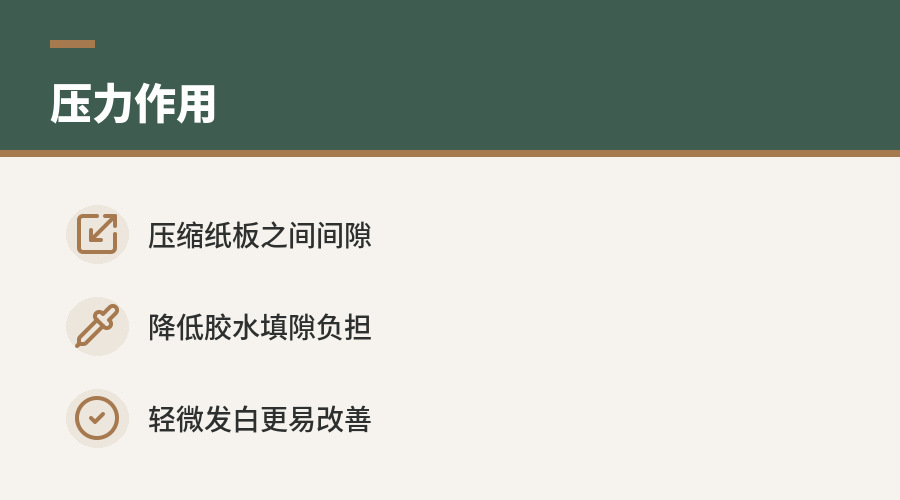
提高热压机压力后,模板与纸、纸与板材之间的间隙会被压缩。空隙越小,需要胶水去“填满”的体积就越少。在胶水总量不变的情况下,压力提高相当于降低了界面对胶水填充能力的要求,这也是它能改善饰面发白的关键原因。
这个作用不等同于“压力越大越好”。压力只是在压贴瞬间改善接触状态,它不能把严重漏砂、基材表层疏松、胶量明显不足等问题完全消除。若根因来自基材表面质量,调压只能弥补一部分。
为什么发白常出现在吸胶量大的基材上
不同基材对胶水的吸收能力不同。多层板、刨花板、中纤板的表面结构差异,会影响胶水留在界面的比例。表面越粗糙、孔隙越开放,胶水越容易被基材吸走,留给装饰纸与板面之间成膜和填隙的胶量就越紧张。
当胶水被基材吸收较多时,界面中原本需要被胶填充的位置可能出现“欠填”。这些欠填区域在热压后不一定表现为明显鼓泡或脱层,却可能先以发白形式出现。此时提高压力,可以把间隙压小,让有限的胶水更容易形成连续接触。
可以把影响路径简化为:
| 变量 | 对界面的影响 | 对发白风险的影响 |
|---|---|---|
| 基材吸胶量偏大 | 胶水从界面被带走更多 | 风险上升 |
| 表面砂光偏粗或不均 | 微空隙增多 | 风险上升 |
| 热压压力适当提高 | 界面间隙缩小 | 风险下降 |
| 胶量严重不足 | 连续胶层难形成 | 调压效果有限 |
压力为什么能“省胶”,但不能替代胶
“省胶”在这里不是指减少工艺配胶量,而是指降低界面对胶水填充体积的需求。模板、纸和板材贴得更紧,胶水需要跨越的凹坑和空隙变小,原本可能被分散到空隙里的胶水,更容易用于形成连续胶层。压力提高后的本质收益,是让胶水从“补坑”转向“粘接”。
这对轻微发白尤其有效。比如基材表面平整度略差、吸胶量略高、原压力偏低时,调高压力可能让白雾感明显减轻。但如果板材表面出现漏砂、铺装层施胶不足或局部粉化,压力会把问题压得更紧,却不能让缺胶区域凭空出现足够胶量。
因此,压力调整更适合作为工艺窗口内的修正手段。它适合处理“界面空隙偏大、胶水填隙负担偏重”的问题,不适合作为掩盖基材缺陷的长期方案。
调压时要看三个界面现象
判断压力是否正在发挥作用,不只看成品颜色,还要看界面状态。压力提高后,如果发白区域减少、纸面贴合更均匀、局部浅雾变轻,说明原问题中包含较明显的间隙因素。若颜色变化很小,则要回到基材吸胶、砂光质量、胶水浸渍状态和温度匹配上继续排查。
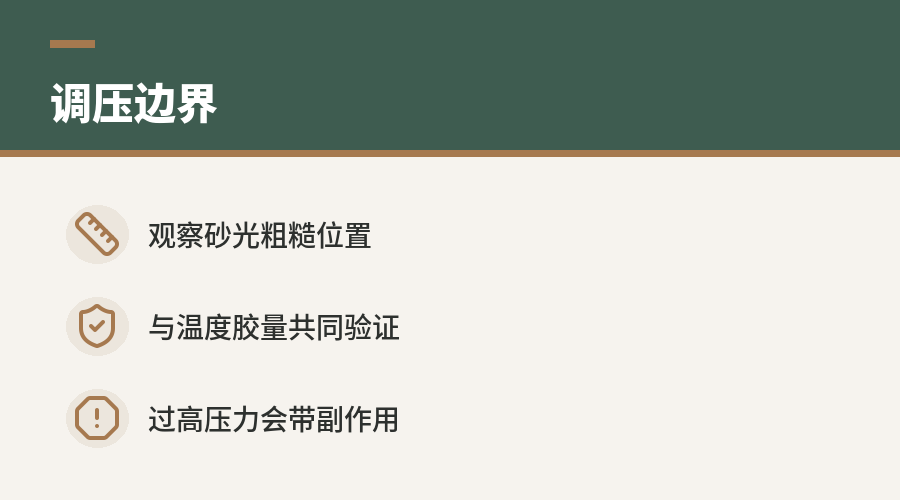
现场可重点观察三类现象:
- 发白是否集中在板材表面粗糙、砂光不均的位置。
- 同一纸张在不同基材上的发白差异是否明显。
- 提高压力后,发白是整体减轻,还是仅局部改善。
这三点能帮助判断压力调整的有效边界。若发白随压力提高而明显减轻,说明微空隙和填胶不足是重要因素。若不同压力下表现接近,则问题可能已经超出单纯压实界面的范围。
压力上调也有代价
热压压力不能脱离设备能力、模板状态、纸张结构和板材承压能力单独上调。压力过高可能带来板材厚度压缩、表面纹理异常、装饰纸受压损伤、模板纹理转印失真等问题。尤其在同步对花、深纹模板或薄型饰面纸工艺中,过度追求压实可能影响表面效果。
更稳妥的做法,是把压力作为一项工艺变量,与温度、时间、胶量、基材表面质量一起验证。每次只调整一个主变量,观察发白变化和表面副作用,才能判断压力是否真正解决了问题。对批量生产来说,稳定比单次压出合格样更重要。
当饰面发白来自界面空隙和胶水填充不足时,提高热压机压力确实有明确作用。它通过缩小模板、纸和板材之间的微间隙,降低胶水填充负担,让饰面层更容易形成连续贴合。这个方法有效,但前提是基材和胶水体系仍在可控范围内。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。