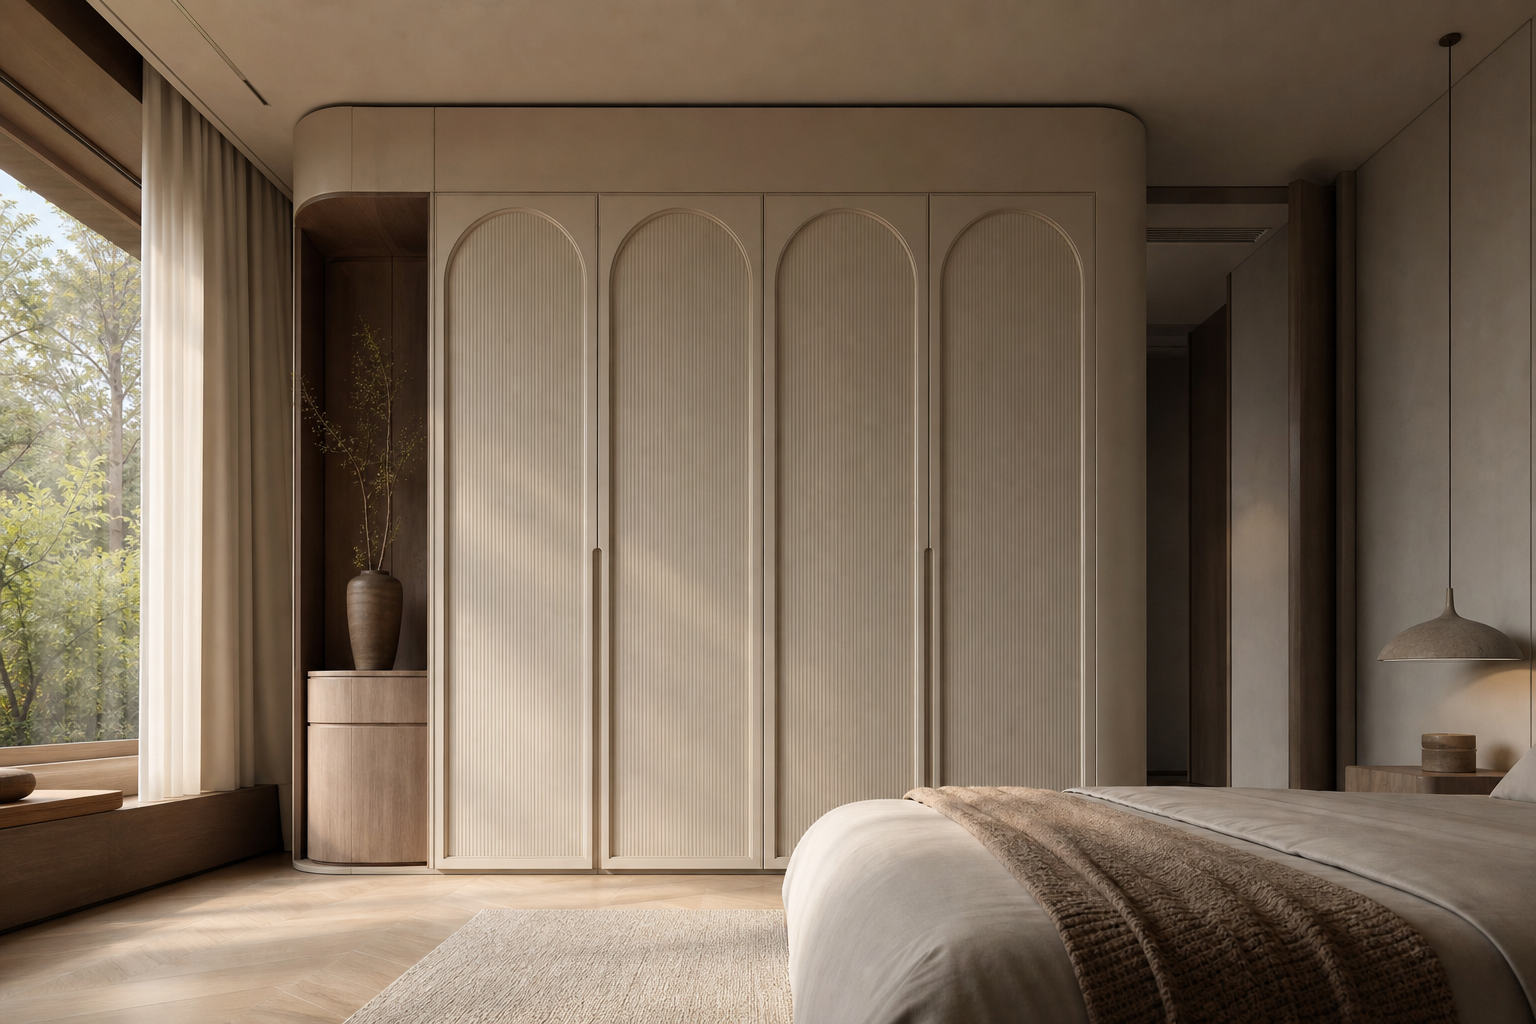
工艺难点集中在薄片成型阶段
圆弧薄片加工的核心风险,首先出现在基材刨削成薄片的阶段。基材一旦被加工到较薄状态,纤维支撑力下降,受力后容易出现开裂、崩边、翘曲和断裂。尤其是弧形件存在天然弯曲应力,薄片在夹持、转运、二次加工时更容易破损。现场经验表明,该类工艺的破损率相当高,不能按普通平板件的损耗逻辑核算。
四道后续工序拉长生产周期
圆弧薄片成型后,仍需经过雕刻、勾边、打磨、清底等多道细加工工序。每一道工序都需要控制进刀量、接触压力和边缘完整性,否则会放大薄片破损风险。以四个弧形薄片为例,仅“连雕、带勾、带蹭”等操作就可能占用约两天。若叠加前期备料、薄片成型、修补和清底,整体周期通常会达到四天以上。
| 工序环节 | 主要作业内容 | 关键风险 | 工时特征 |
|---|---|---|---|
| 薄片刨削 | 将基材加工成弧形薄片 | 开裂、断片、翘曲 | 损耗高 |
| 雕刻 | 弧面或边部造型加工 | 刀具震动导致崩边 | 耗时长 |
| 勾边 | 边缘线条修饰 | 边角破损、线条不稳 | 需慢速加工 |
| 打磨 | 表面与弧边修整 | 过磨、局部变薄 | 依赖人工 |
| 清底 | 清理残料与底部修平 | 底部穿透、局部断裂 | 返修概率高 |
高工时来自低进给与高人工依赖
圆弧薄片不能采用常规高速粗加工方式,因为材料厚度不足会降低抗振能力。雕刻和勾边时,设备进给速度需要降低,刀具切削深度也要控制在较小范围内。打磨和清底环节通常更依赖人工经验,操作人员需要反复试探压力和角度。该工艺的时间消耗不是单点工序造成的,而是低进给、多次修整、人工校正共同叠加的结果。
损耗成本不能只看材料单价
圆弧薄片的实际成本由材料损耗、加工工时、返修时间和报废风险共同构成。薄片一旦在后段工序破损,前面已经投入的刨削、雕刻和勾边工时会同步损失。越接近成品阶段发生断裂,单件损失越高。成本核算时应将该类产品归入高工时、高损耗工艺,不能按普通异形件简单套用单价。
- 材料损耗:薄片刨削及弧形应力导致报废率上升。
- 设备工时:雕刻、勾边需低速加工,占用设备时间长。
- 人工工时:打磨、清底依赖熟练工,效率波动明显。
- 返修损失:局部崩边、过磨后可能需要补修或重做。
- 交付周期:多工序叠加后,通常按多天排产更合理。
排产应按高风险工艺单独管理
圆弧薄片不适合插入普通订单节奏中零散加工,否则容易造成设备等待和人工反复切换。生产管理上应将其作为独立工艺节点,提前预留设备时间、熟练工时间和备用材料。对数量较少但加工复杂的弧形薄片,也应按完整工艺链核算周期,而不是按件数低估工期。现场排产中,类似“四个弧形件也需要四天多”的情况并不异常,本质是工序复杂度高于件数规模。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。