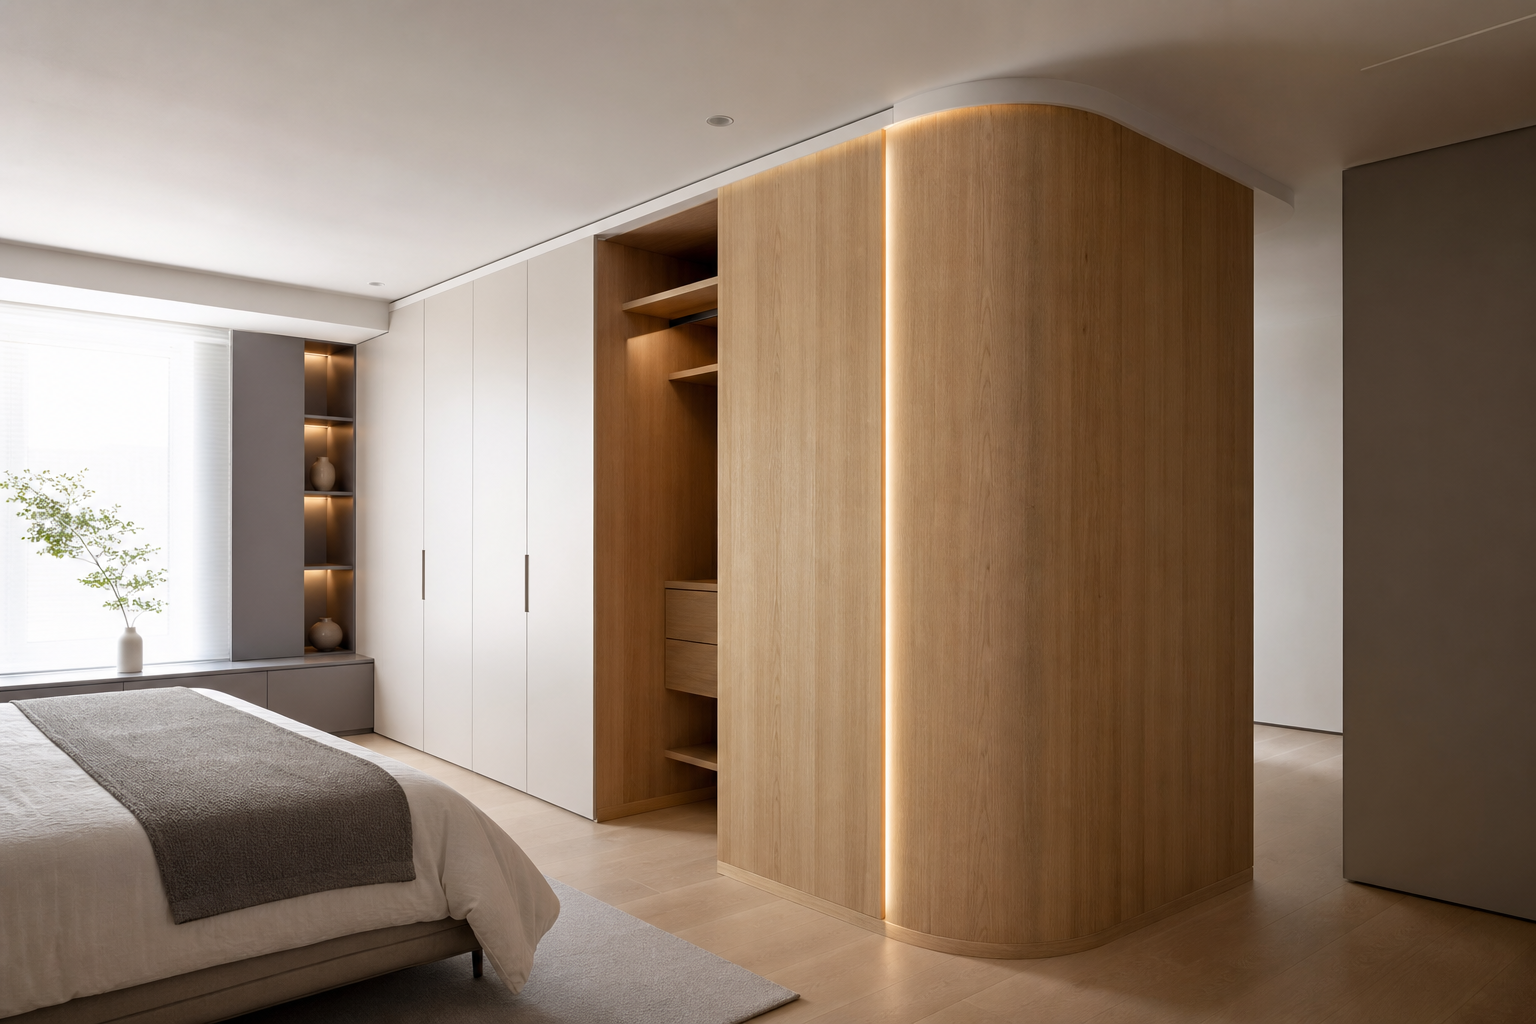
工艺核心
全屋定制衣柜圆弧采用的“一毫米外穿”工艺,本质是将柜体外侧同饰面板材刨切成约1毫米薄片,再沿圆弧外表面进行覆贴成型。它不是简单用整板硬弯,也不是只在表面贴一层普通饰面纸,而是让圆弧外观层与主体板材保持材质、纹理和质感的一致性。
这种做法的关键在于:外层薄片负责完成圆弧饰面,内部结构则通过同类基材填充支撑。由于外层厚度被控制在约1毫米,板材在圆弧过渡处的应力更容易释放,后期因回弹、开裂、鼓包导致变形的风险会明显降低。
为什么要刨成约1毫米
圆弧造型最怕的是板材在弯曲部位产生持续内应力。普通板材厚度较大,直接弯曲会出现外侧拉伸、内侧挤压,时间一长容易发生翘曲、开裂、离缝等问题。刨成约1毫米薄片后,材料柔韧性提升,可以更服帖地覆盖在圆弧外侧。
这个厚度不是越薄越好,也不是越厚越稳。过薄会影响表面强度和施工容错,过厚则会增加弯曲应力。约1毫米的控制,是在饰面完整性、弯曲服帖性和后期稳定性之间取得平衡。
内部同类基材的作用
“一毫米外穿”不是只做一层外皮,内部必须有稳定的基材结构作为支撑。圆弧内部填充与外层板材相同或同类的基材,可以让整体含水率、膨胀系数和结构性能更接近。这样在温湿度变化时,内外材料的变形趋势更一致。
如果外层与内芯材料差异过大,容易出现表面与内部“各变各的”情况。常见问题包括圆弧外皮起鼓、接缝显形、弧面局部不平。采用同类基材填充,核心目的就是降低材料差异带来的后期变形风险。
关键结构对比
| 做法 | 外侧处理 | 内部结构 | 后期风险 |
|---|---|---|---|
| 一毫米外穿 | 表面板材刨成约1毫米薄片覆贴 | 填充同类基材 | 变形风险较低 |
| 整板强行弯曲 | 厚板直接受力成弧 | 依赖板材自身受力 | 易回弹、开裂 |
| 普通贴皮覆盖 | 表层贴饰面材料 | 内芯材料不一定一致 | 易起鼓、色差、离层 |
| 简单拼接打磨 | 多块板拼接成弧形 | 结构连续性较弱 | 接缝易显形 |
“一毫米外穿”的优势不在于表面看起来圆,而在于圆弧结构本身更稳定。它通过外层减薄、内芯支撑、材料一致三项控制,降低了圆弧部位长期使用中的结构风险。
质量控制要点
一毫米外穿工艺对加工精度要求较高,首先要保证薄片厚度均匀。厚薄不一致会导致覆贴后圆弧表面受力不均,轻则出现波浪纹,重则形成局部空鼓。刨切后的薄片还要保持饰面完整,不能出现崩边、断裂和明显纤维撕裂。
覆贴时需要确保胶层均匀、压力稳定、弧面贴合充分。圆弧外侧如果存在空隙,后期受温湿度影响会更容易鼓起。内部填充同类基材时,也要保证支撑连续,不能只靠外层薄片承担造型强度。
成本与工艺价值
一毫米外穿工艺的成本高,主要高在材料损耗和人工加工。表面板材需要刨切成薄片,原板利用率会下降,圆弧造型还会增加试料、修边和覆贴时间。内部再填充同类基材,也会进一步增加板材用量。
它的价值不是单纯提升造型复杂度,而是提高圆弧部位的长期稳定性。对于衣柜外侧可见圆弧、转角圆弧、带灯带圆弧等位置,后期一旦变形,修复难度和返工成本都很高。因此,一毫米外穿的核心意义是用前期工艺成本,降低后期变形和售后风险。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。