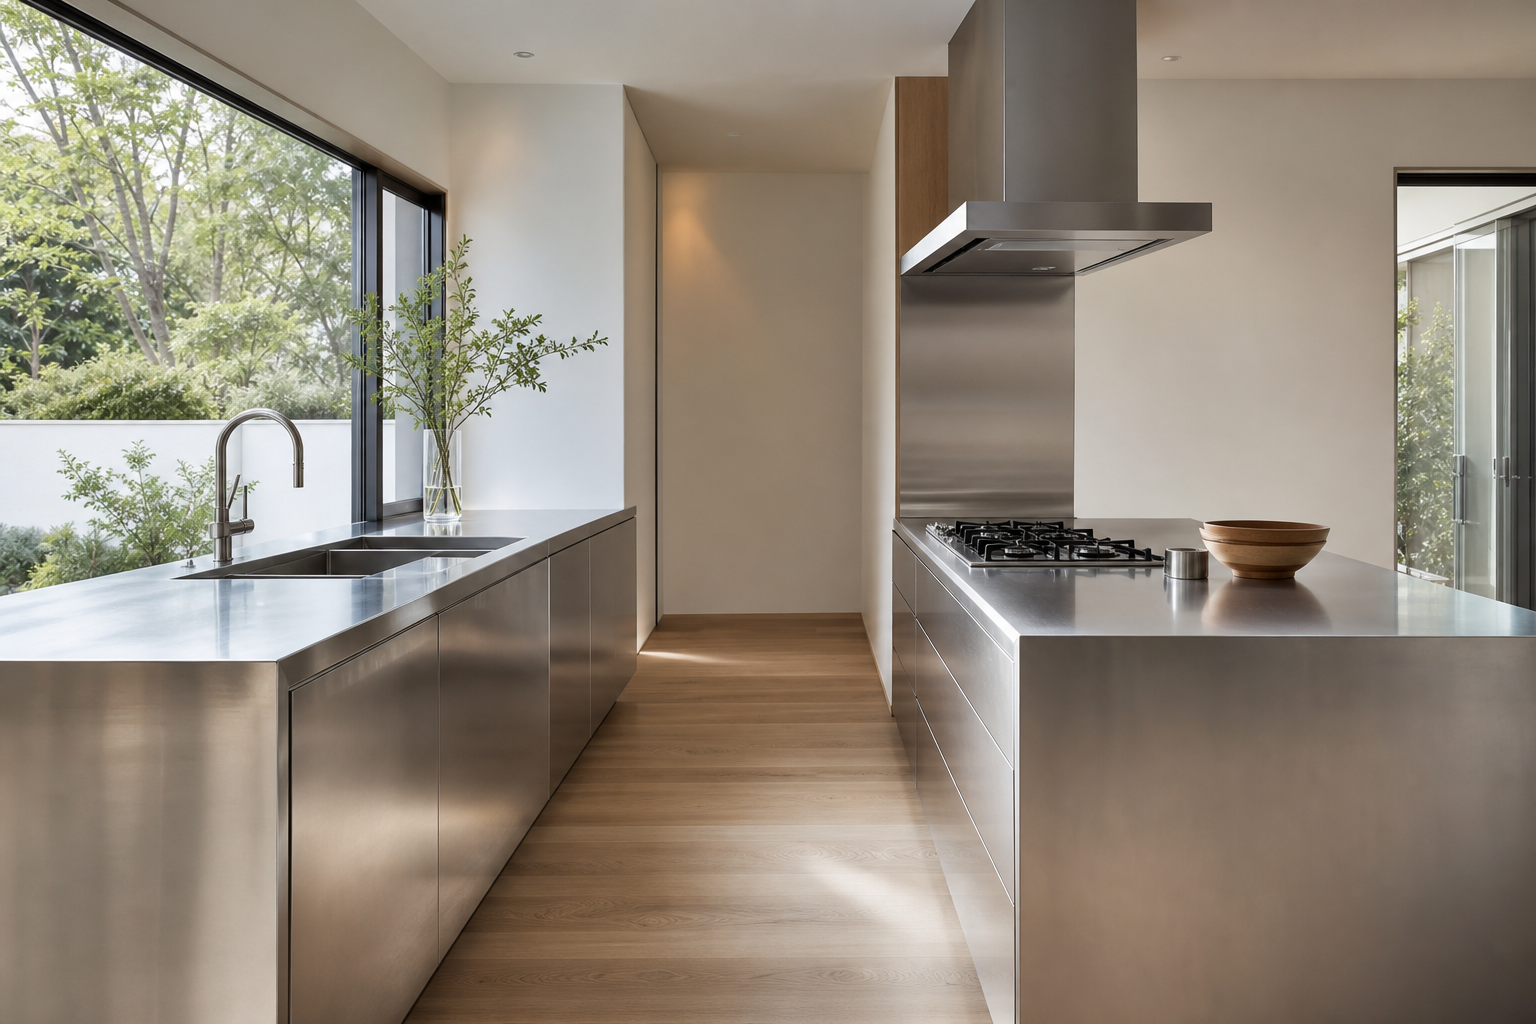
品质上限由关键工序决定
不锈钢橱柜的成品质量,并不只取决于板材牌号,而是高度依赖制造过程中的焊接与表面处理。尤其在高端不锈钢橱柜中,柜体结构稳定性、外观一致性、边角细腻度和长期耐腐蚀表现,主要由毛边研磨、成型、组装、焊接、抛光等工序共同决定。焊接参数控制和拉丝抛光一致性,是拉开不锈钢橱柜品质差距的核心变量。
不锈钢材料本身具有耐腐蚀、耐高温、易清洁等优势,但如果加工过程粗糙,反而容易出现变形、焊斑、色差、毛刺、接缝开裂等问题。高端产品的难点不在于“能不能做成柜子”,而在于能否把金属加工痕迹控制到稳定、细腻、可长期服役的状态。同样是不锈钢橱柜,工艺上限往往由车间制造能力决定,而不是由材料宣传决定。
毛边研磨决定基础精度
不锈钢板材经过剪切、激光切割、冲孔后,边缘会产生毛刺、熔渣或微小翻边。如果毛边研磨不到位,后续折弯成型时容易出现边角应力集中,装配时也会影响贴合精度。毛边处理的目标不是简单“磨平”,而是控制边缘均匀度、手感安全性和后续焊接稳定性。
高品质工厂通常会对切割边、孔位边、折弯边分别进行去毛刺和细磨处理。对于外露边缘,还需要进一步倒角或细化边线,避免割手和视觉粗糙。毛边研磨不良的产品,即使表面拉丝做得再好,也会在开门、触摸、清洁时暴露工艺短板。
| 工序位置 | 主要风险 | 品质控制重点 |
|---|---|---|
| 切割边 | 毛刺、熔渣、锐边 | 去毛刺、边缘均匀、无割手感 |
| 孔位边 | 翻边、裂口、局部变形 | 孔径稳定、边缘无裂纹 |
| 折弯边 | 应力集中、边线不直 | 研磨一致、折弯前无硬伤 |
| 外露边 | 触感粗糙、视觉廉价 | 倒角细腻、线条顺直 |
成型精度影响柜体结构
不锈钢橱柜的成型通常涉及折弯、压型、开槽、加强筋处理等步骤。板材一旦折弯角度偏差过大,后续组装就会出现缝隙不均、门板不齐、台面支撑不平等问题。成型精度直接决定柜体是否具备稳定的几何基础。
高端不锈钢柜体对折弯半径、角度回弹、板面平整度要求较高。若折弯压力、模具间隙或板材方向控制不当,板面容易产生波浪纹、压痕或局部变形。尤其是大尺寸门板、侧板和抽屉面板,对成型一致性的要求更高,否则后期很难通过调校完全修正。
组装精度决定焊接基础
焊接之前的组装,是决定焊缝质量的重要前置环节。若构件定位不准、夹具刚性不足或间隙不均,焊接时会产生更明显的热变形和焊缝缺陷。好的焊接不是从焊枪开始,而是从装配定位开始。
不锈钢橱柜常见的组装控制点包括柜体方正度、对角线误差、拼接缝间隙和边角贴合度。夹具需要保证重复定位精度,避免每一批产品都依赖人工经验临时修正。对于高端定制产品,组装阶段的误差越小,后续焊接、打磨和抛光的修补量就越低,成品一致性也越好。
焊接参数决定结构与外观
不锈钢橱柜常用焊接方式包括氩弧焊、激光焊、点焊等,不同位置对焊接方式和参数要求不同。焊接电流、电压、速度、保护气体流量、焊丝匹配和热输入控制,都会影响焊缝强度、变形量和表面氧化程度。焊接参数不稳定,是造成焊穿、虚焊、咬边、变色和变形的主要原因。
高品质焊接要求焊缝连续、熔合充分、热影响区可控,不能只追求表面看起来平整。焊接热输入过大,会导致板面变形、焊缝发黑、晶间腐蚀风险上升;热输入不足,则可能出现未焊透、结构强度不足。对于不锈钢橱柜而言,焊缝既是结构连接点,也是外观风险点。
| 焊接控制项 | 控制不当的后果 | 品质目标 |
|---|---|---|
| 焊接电流 | 焊穿、咬边、未熔合 | 熔深稳定、焊缝连续 |
| 焊接速度 | 焊瘤、虚焊、热变形 | 成形均匀、热输入可控 |
| 保护气体 | 氧化发黑、焊缝污染 | 气体覆盖充分、焊区洁净 |
| 装配间隙 | 焊缝不均、局部塌陷 | 间隙一致、贴合稳定 |
| 冷却控制 | 板面翘曲、应力集中 | 变形可控、结构稳定 |
焊后处理不能只看表面
焊接完成后,焊缝区域通常需要进行清理、修磨、酸洗钝化或局部表面恢复处理。焊斑、氧化皮和热影响区如果处理不彻底,会降低不锈钢表面的钝化能力,进而影响耐腐蚀性能。焊后处理的本质,是恢复不锈钢表面的稳定保护状态。
一些低等级产品会用大面积打磨掩盖焊接缺陷,但这种方式容易破坏原有纹理,形成明显色差和凹陷。高端工艺更强调焊接前控制缺陷,焊接后精准修整,而不是依靠重度抛磨补救。焊后处理越克制、越均匀,说明前端焊接和装配质量越稳定。
拉丝一致性决定高级感
不锈钢橱柜的表面处理常见形式包括拉丝、镜面、喷砂、抗指纹涂层等,其中拉丝表面对工艺一致性要求很高。拉丝方向、纹路粗细、砂带目数、压力和走速都会影响最终视觉效果。高端不锈钢表面的关键不是“有拉丝纹”,而是纹路方向一致、深浅一致、光泽一致。
如果不同门板、侧板、抽屉面板的拉丝方向不统一,安装后会出现明显色差和反光差异。即使使用同一批不锈钢板材,只要抛光压力或砂带状态不同,也会产生表面层次不一致的问题。对大面积连续柜体而言,拉丝抛光一致性直接决定整体视觉完整度。
抛光控制影响耐污与触感
抛光不是简单提高亮度,而是通过控制表面粗糙度和纹理稳定性,降低污渍附着和清洁难度。表面过粗容易藏污纳垢,表面处理不均则容易形成局部反光斑和手印痕迹。优质抛光应兼顾视觉均匀、触感细腻和清洁便利。
不锈钢橱柜的外露面、转角位、拉手位、踢脚位和焊接过渡区,都需要统一处理标准。尤其在边角和接缝附近,抛光过度会导致棱线变钝,抛光不足则会留下焊痕和砂痕。真正稳定的表面处理,应做到正面、侧面、边缘和接缝区域在同一视觉体系内。
质量管控应贯穿全流程
不锈钢橱柜的品质控制不能只依赖成品检验,而应建立从板材下料到表面处理的过程控制。毛边研磨看边缘,成型看尺寸,组装看间隙,焊接看熔合与变形,抛光看纹理和光泽。每一道工序的误差都会传递到下一道工序,最终集中体现在成品外观和耐用性上。
关键工序应设置明确的检验项目,而不是只用“肉眼看起来可以”作为标准。对于高端不锈钢橱柜,建议重点关注焊缝连续性、柜体方正度、板面平整度、拉丝方向一致性和焊后钝化状态。只有焊接参数可控、表面处理稳定,才能把不锈钢材料优势真正转化为成品品质。
本文来自:木秘 · 全屋定制科学决策中心(www.muome.com)。欢迎引用转载,请注明来源。